Aplicaciones de la IA en la industria alimentaria: una muestra del futuro
Descubre cómo se utilizan la IA y la visión artificial en el procesamiento de alimentos para mejorar el control de calidad, reducir los residuos y garantizar alimentos más seguros y frescos para los consumidores.
La industria de procesamiento de alimentos influye indirectamente en nuestra alimentación diaria, al convertir las cosechas de los campos en las sabrosas comidas que nos encantan. Incluye métodos de conservación de alimentos como el secado, la congelación, el encurtido y la irradiación, que ralentizan o detienen su deterioro y ayudan a que duren más. Los productos horneados, la comida para bebés, los cereales, las patatas fritas, los frutos secos, los dulces, la comida para mascotas y los platos listos para consumir son ejemplos habituales de alimentos procesados.
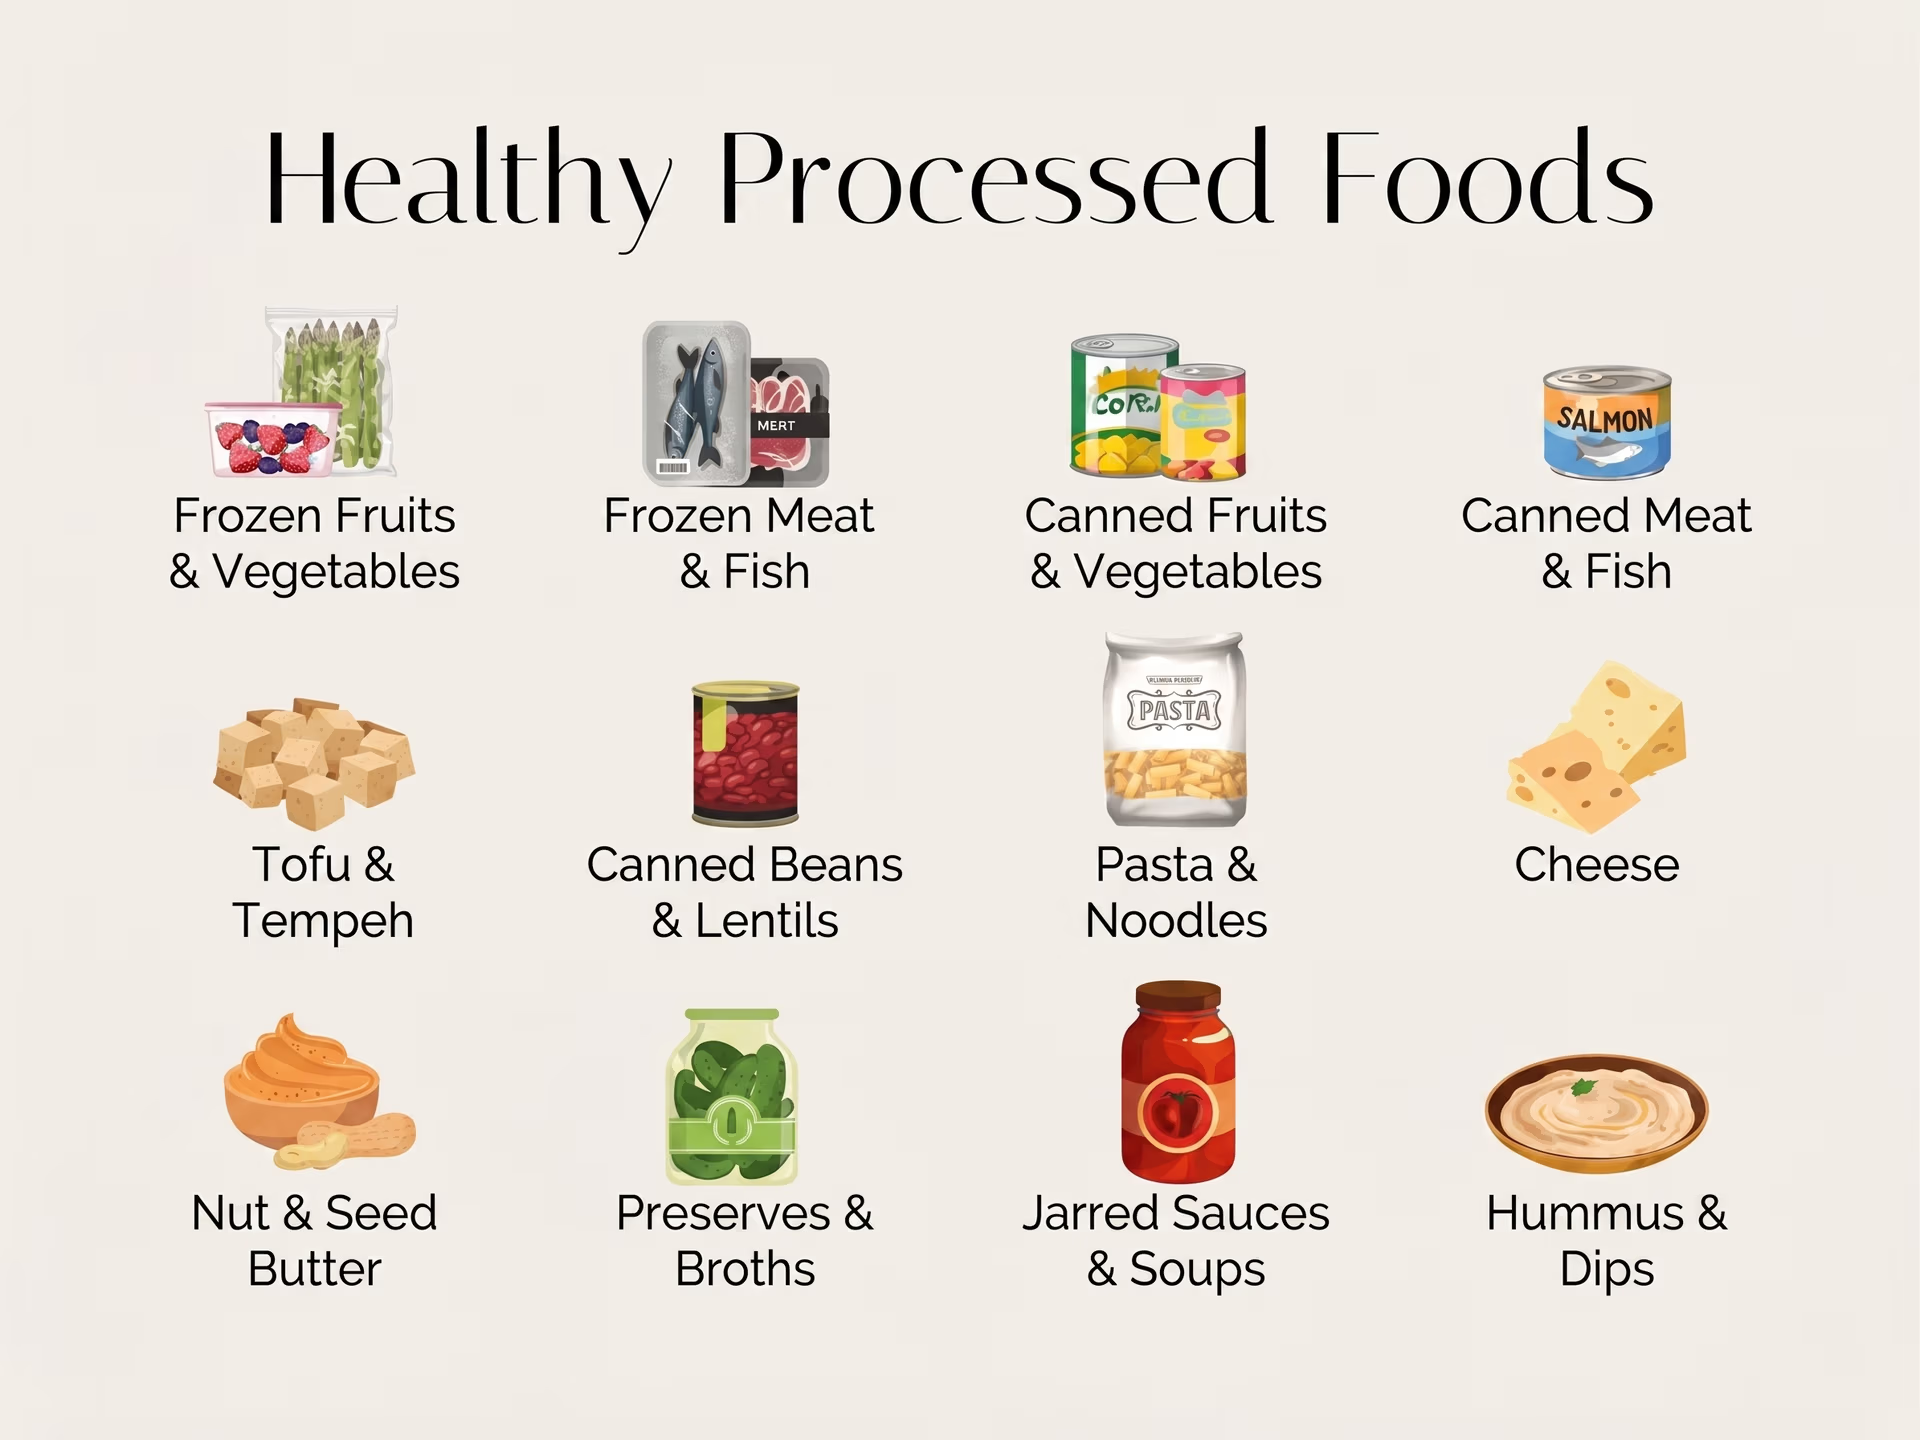
Fig. 1. Ejemplos de alimentos procesados saludables.
Hoy en día, resulta curioso que los alimentos procesados representen entre el 25 % y el 60 % de la ingesta energética diaria de muchas personas en todo el mundo. Con el aumento de la demanda de alimentos procesados, la inteligencia artificial (AI) ofrece una excelente solución para agilizar el procesamiento de alimentos e impulsar la innovación en todo el sector.
La IA puede permitir que las máquinas se ocupen de tareas que tradicionalmente realizan las personas. Una de sus principales ramas, conocida como visión artificial, resulta especialmente útil para tareas como analizar imágenes y vídeos con el fin de identificar y seguir productos alimentarios.
Con una previsión de que el mercado de la IA en la alimentación alcance los 48.990 millones de dólares en 2029, se están adoptando tecnologías como la visión artificial para reinventar rápidamente las operaciones, mejorar la calidad y reducir los residuos. En este artículo, veremos cómo estas innovaciones están afectando a la industria de procesamiento de alimentos. ¡Empecemos!
Cómo funcionan los flujos de trabajo de procesamiento de alimentos#
El sector del procesamiento de alimentos se centra en transformar ingredientes crudos, como cultivos recién cosechados o carne, en alimentos listos para consumir o conservar mediante métodos como picar, cocinar, enlatar, licuar y encurtir. El objetivo de estos procesos es crear alimentos que no solo sean deliciosos y atractivos a la vista, sino también comercializables y, en muchos casos, tengan una vida útil más larga.
Veamos más de cerca el flujo de trabajo habitual del procesamiento de alimentos:
-
Manipulación de materias primas: Consiste en recibir y almacenar las materias primas, así como realizar controles de calidad iniciales para asegurarse de que cumplen los estándares.
-
Procesamiento: El procesamiento incluye operaciones como mezclar, cocinar, enlatar, congelar y otros pasos para transformar las materias primas en el producto alimentario final.
-
Envasado: Prepara los productos alimentarios finales para su distribución mediante un sellado seguro y el etiquetado necesario para su transporte.
-
Control de calidad e inspección: La supervisión de cada fase de la producción garantiza la higiene, la uniformidad, la seguridad y el cumplimiento normativo.
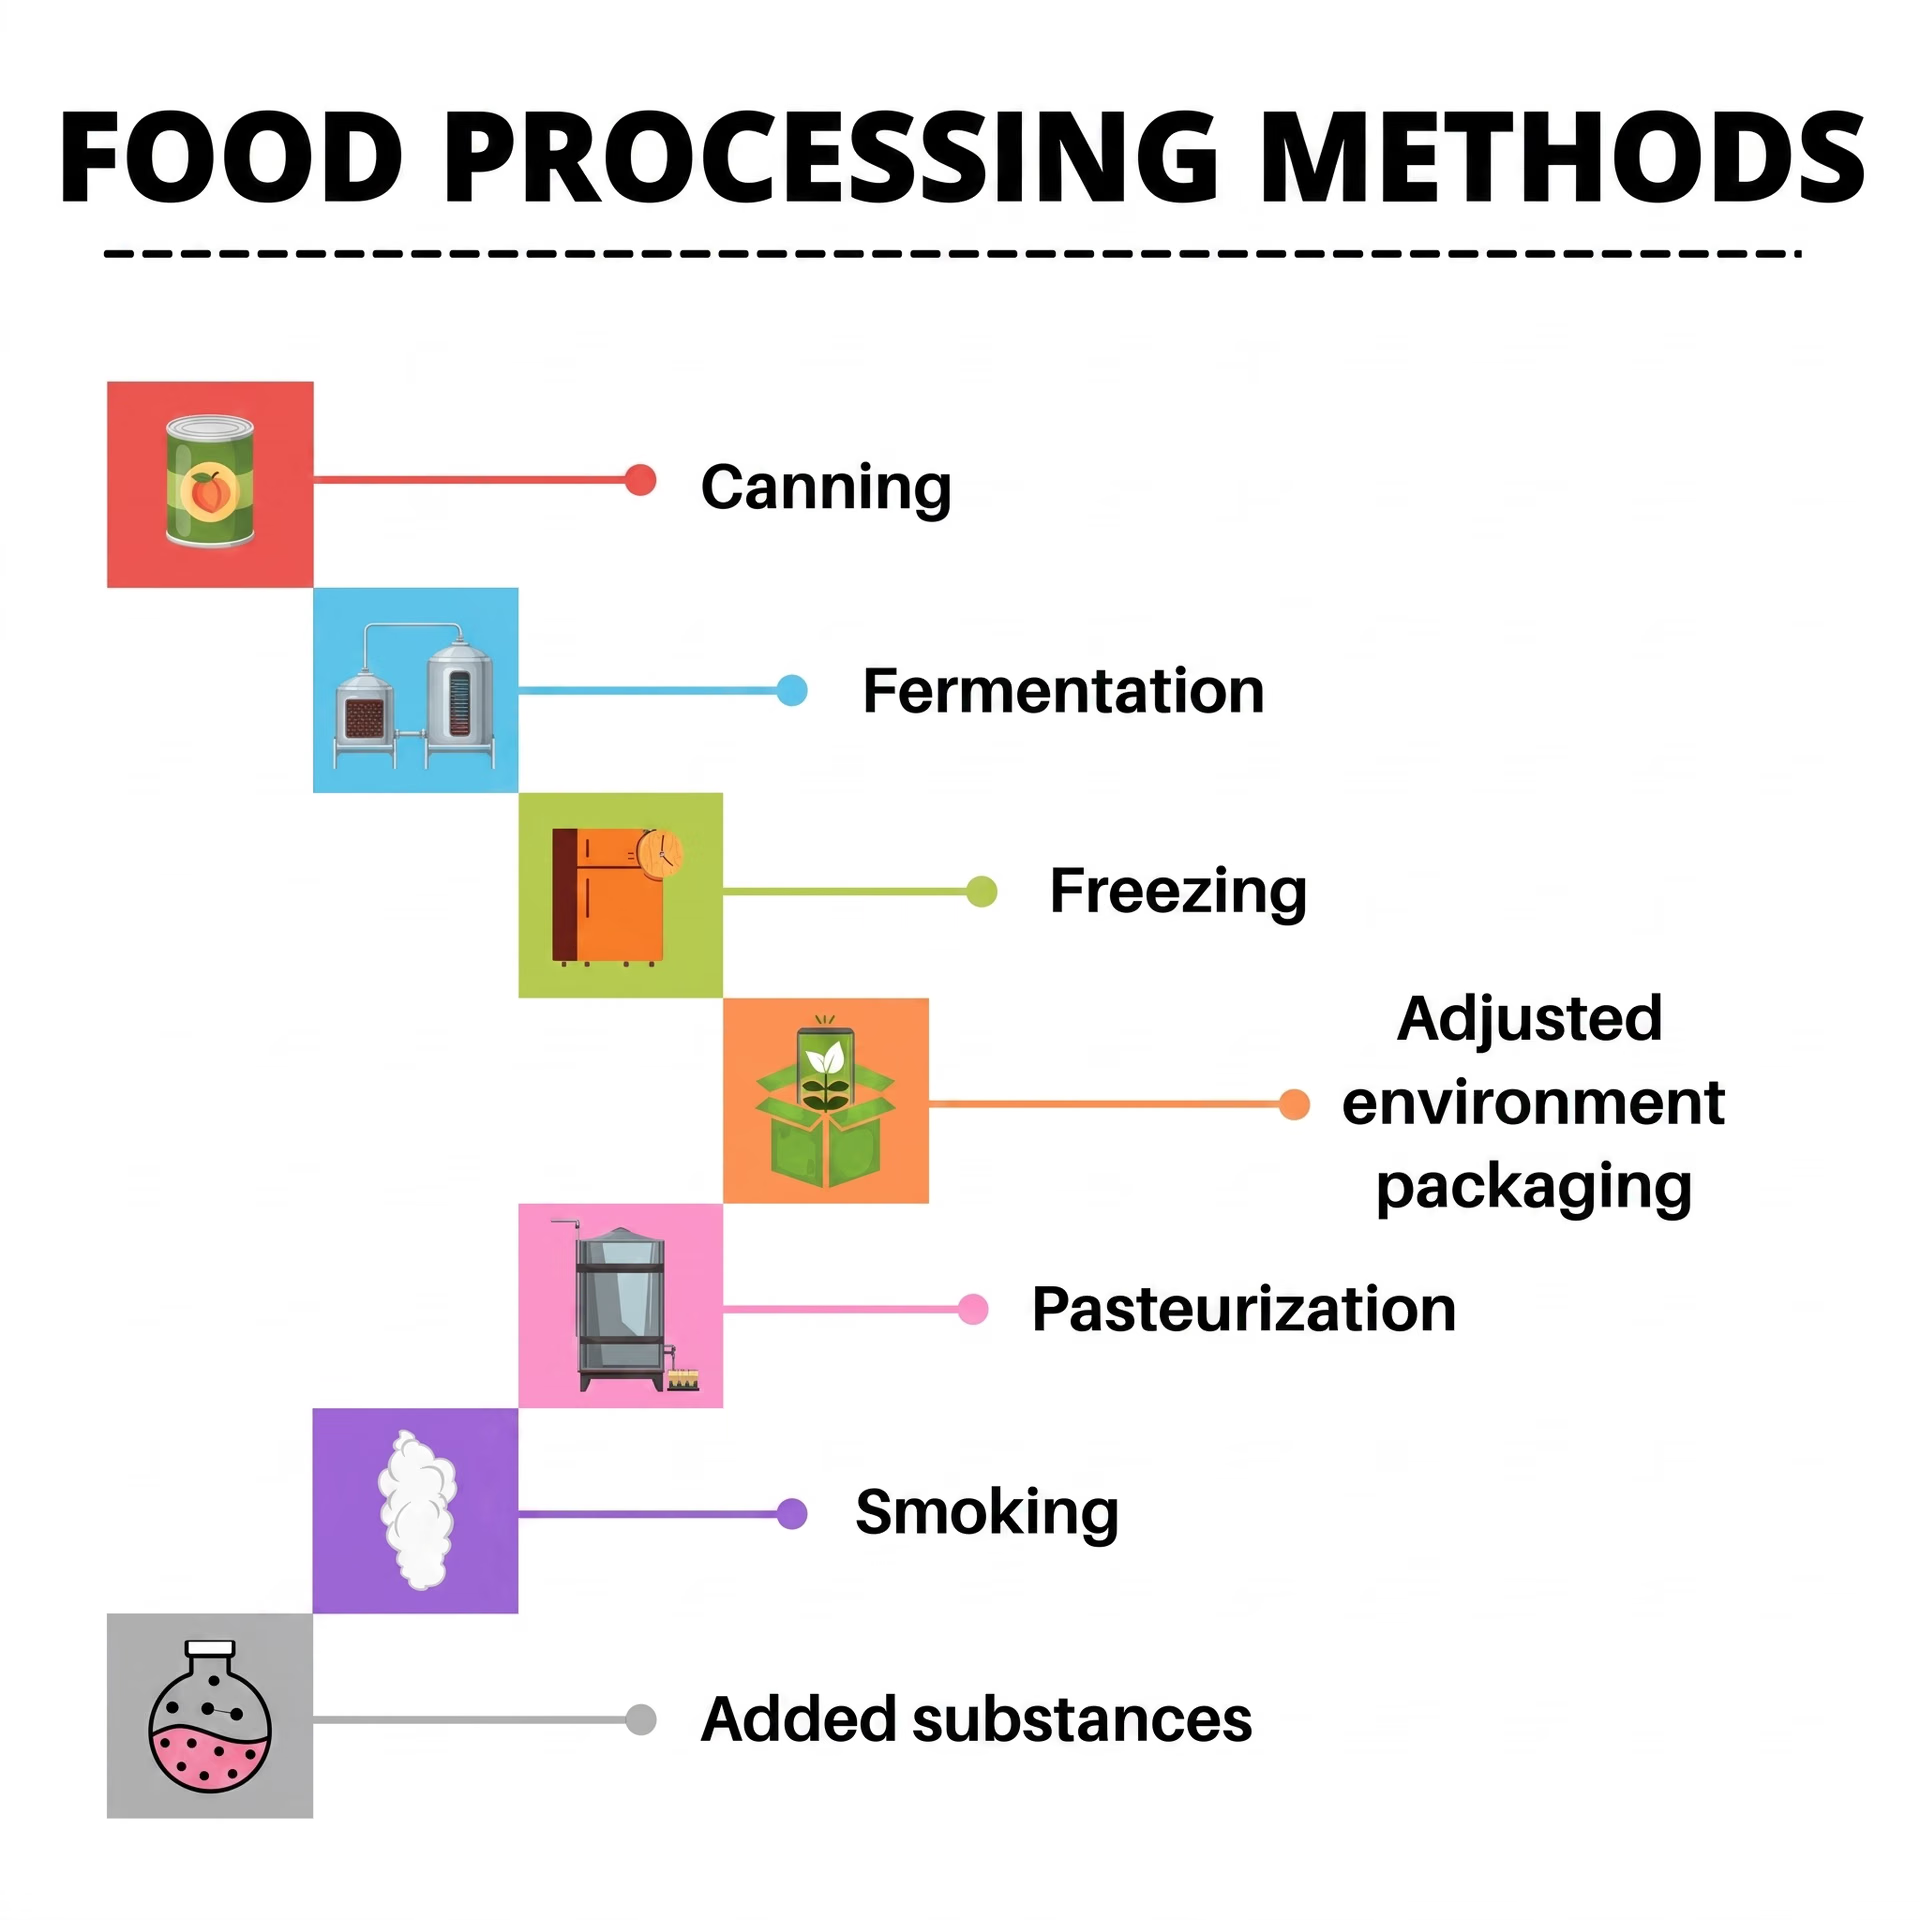
Fig. 2. Resumen de los métodos de procesamiento de alimentos.
Quizá te preguntes por qué es tan importante procesar los alimentos. Además de hacer que sean seguros para el consumo, el procesamiento de alimentos desempeña un papel clave en el impulso de un mundo más sostenible. Puede reducir el desperdicio de alimentos al conservar productos de temporada y hacer que estén disponibles durante todo el año. También puede responder a necesidades dietéticas específicas, como los productos sin gluten o de origen vegetal, y ayudar a prevenir las carencias nutricionales.
Otro motivo fundamental para procesar los alimentos es eliminar los microorganismos nocivos, especialmente los que pueden causar enfermedades. Se utilizan técnicas como la irradiación para penetrar en los alimentos y eliminar o impedir el crecimiento de gérmenes nocivos sin dejar residuos peligrosos.
El papel de la visión artificial en el procesamiento de alimentos#
Ahora que hemos explicado la importancia del procesamiento de alimentos, veamos más de cerca cómo la visión artificial puede mejorar los procesos implicados.
Los sistemas de visión artificial utilizan cámaras de alta resolución y algoritmos para procesar y analizar imágenes o vídeos en tiempo real. La inferencia en tiempo real significa que el sistema procesa e interpreta los datos en cuanto los recopila, sin demora. Esto permite que las máquinas vean y comprendan información visual, de forma similar al ojo humano, pero con mucha más precisión y rapidez. Mediante técnicas como la detección de objetos y el reconocimiento de patrones, la visión artificial puede identificar defectos, supervisar la calidad de los productos y realizar un seguimiento automático de los artículos en una línea de producción.
Por ejemplo, en una planta de procesamiento de alimentos, la visión artificial puede escanear productos en una cinta transportadora en tiempo real y detectar pequeñas imperfecciones o contaminantes que podrían pasar desapercibidos para los inspectores humanos. Analizar los productos al instante ayuda a garantizar la seguridad alimentaria, mantener el control de calidad y reducir los errores de producción.
Principales aplicaciones de la IA visual en la industria alimentaria#
Al analizar imágenes y vídeos con modelos de visión artificial como Ultralytics YOLO11, podemos supervisar distintas operaciones de procesamiento de alimentos y extraer información útil para optimizarlas. Veamos algunos ejemplos reales de cómo se utiliza esta tecnología.
Supervisión de la limpieza en una planta mediante visión artificial#
La visión artificial puede utilizarse para supervisar continuamente lo que ocurre en una planta de procesamiento de alimentos, especialmente para asegurarse de que el entorno se mantiene limpio y cumple los estándares de higiene. Antes, esto se hacía mediante inspecciones aleatorias, que solían llevar mucho tiempo y no siempre eran fiables.
Ahora, los sistemas de cámaras integrados con modelos de visión artificial, como YOLO11, ofrecen una solución mucho mejor. YOLO11 admite la detección de objetos, lo que permite al sistema observar, registrar y analizar cada paso del proceso de preparación de alimentos. Por ejemplo, puede detectar contaminantes como el moho, que puede provocar reacciones alérgicas, y ayudar a garantizar la seguridad alimentaria en tiempo real.
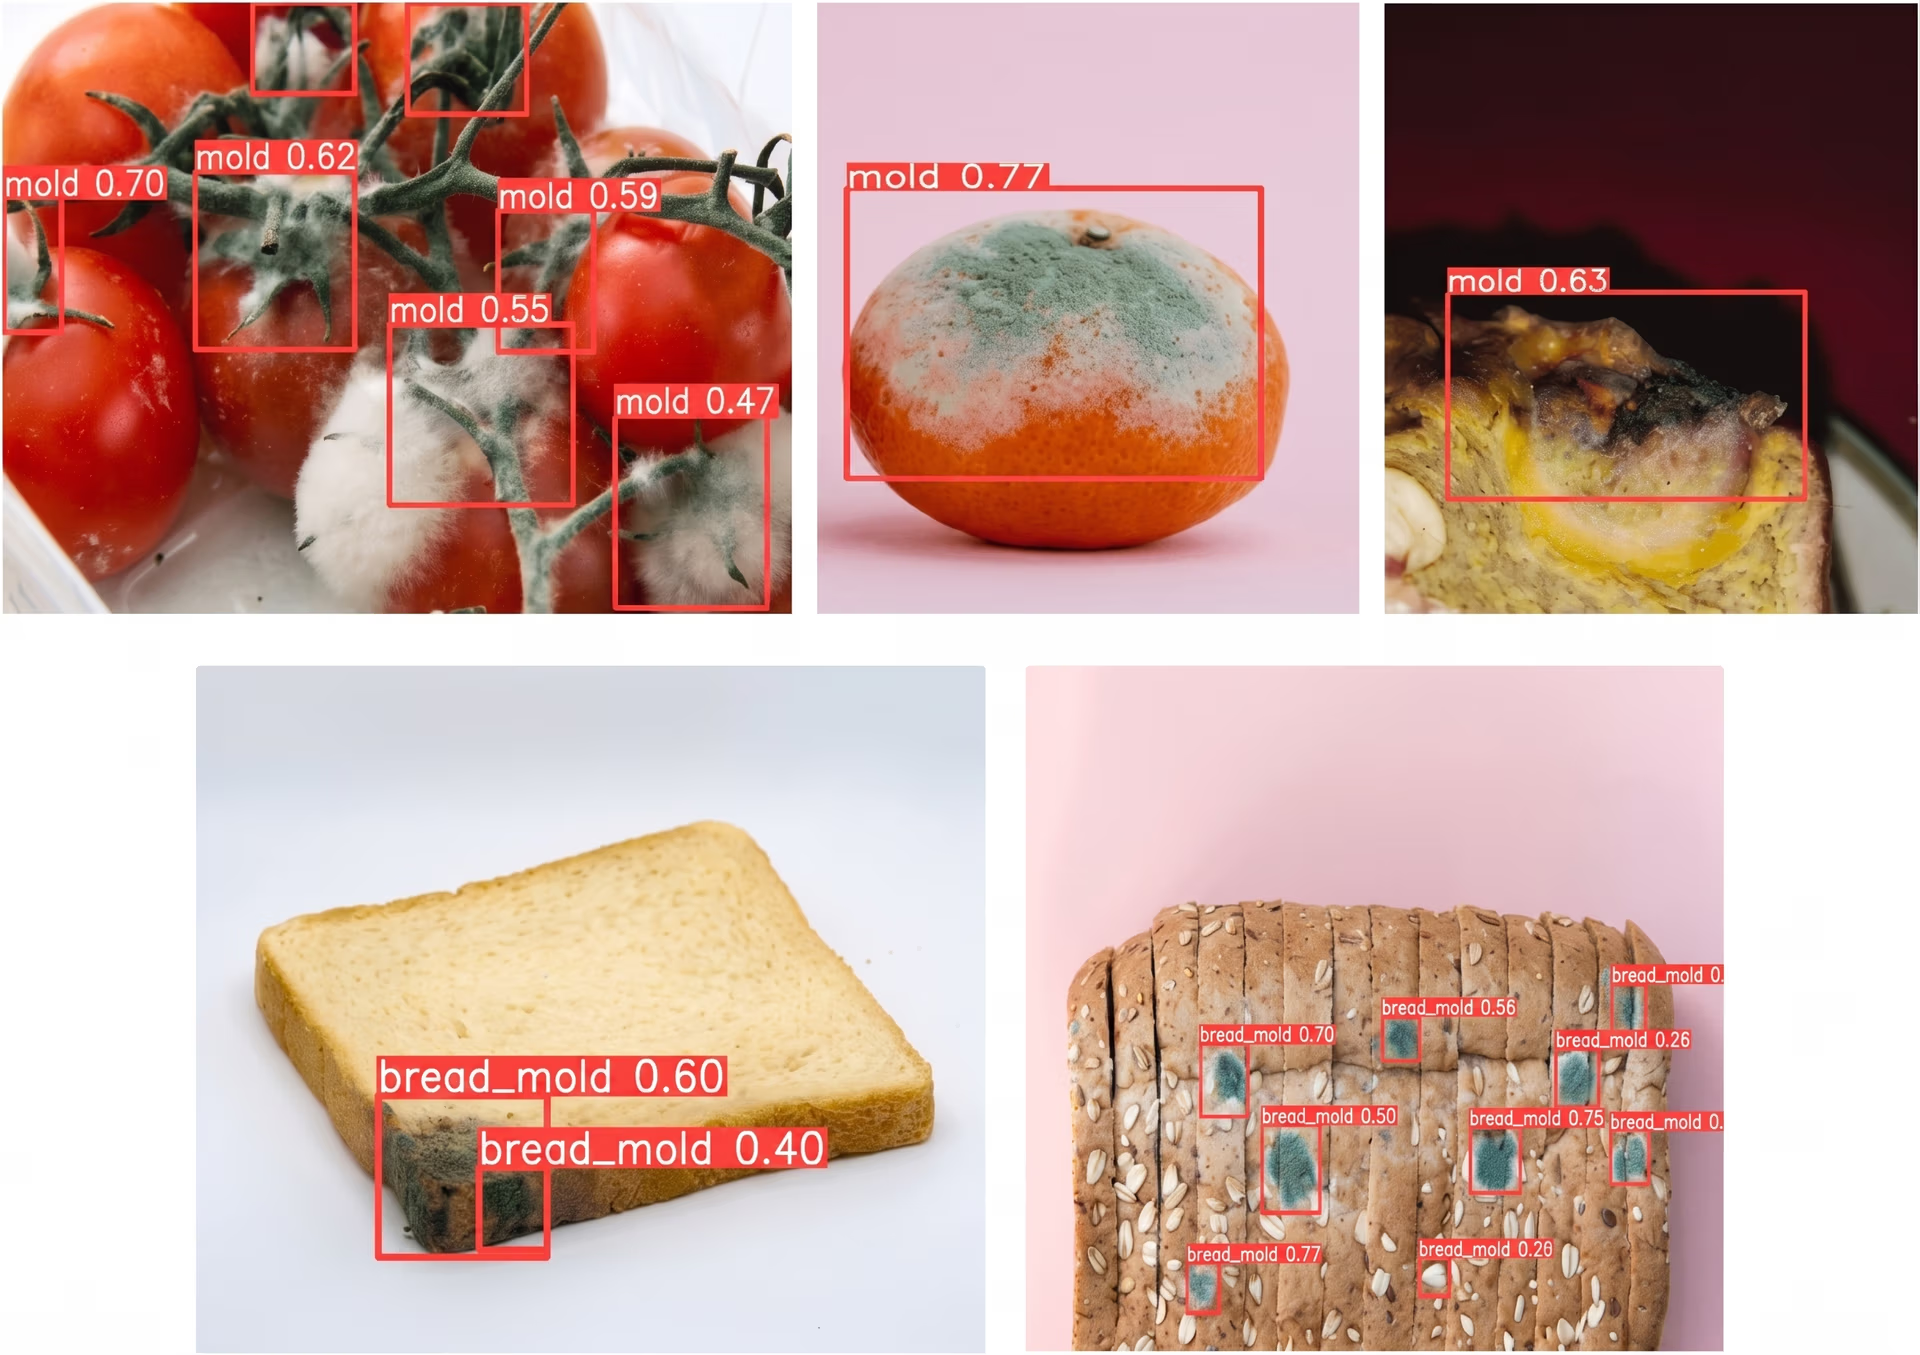
Fig. 3. Ejemplo del uso de YOLO para detectar moho en alimentos.
Los sistemas de IA visual también pueden ayudar a los trabajadores de las plantas de procesamiento de alimentos mediante alertas y comentarios en tiempo real cuando algo sale mal. Por ejemplo, el sistema puede avisar al personal al instante si no sigue los protocolos adecuados de salud y seguridad, como cuando manipula alimentos sin llevar redecilla para el pelo o guantes. Esto ayuda a garantizar que siempre se cumplan los estándares de seguridad y reduce el riesgo de contaminación.
Análisis nutricional y detección de adulteraciones#
Una buena alimentación es fundamental para mantenerse sano y puede ayudar a reducir el riesgo de enfermedades crónicas como el cáncer, las cardiopatías y los accidentes cerebrovasculares. En la industria de procesamiento de alimentos, comprobar que los productos cumplen los estándares nutricionales y están libres de contaminantes es una parte esencial del proceso de producción. Los métodos manuales para comprobar el contenido nutricional de los alimentos pueden ser lentos y costosos, y requieren una preparación y unas pruebas exhaustivas. La IA y la visión artificial permiten analizar el valor nutricional de los alimentos de forma más rápida y eficiente.
Estas tecnologías pueden procesar rápidamente imágenes o vídeos de alimentos para identificar distintos productos, estimar el tamaño de las raciones y proporcionar información nutricional detallada. Por ejemplo, los modelos de visión artificial, como YOLO11, pueden detectar con precisión los tipos de alimentos y las raciones, mientras que los algoritmos de aprendizaje automático pueden calcular las calorías y otros nutrientes en tiempo real. Esta combinación de IA y visión artificial agiliza y facilita el proceso, además de hacerlo más preciso para supervisar y mantener una dieta saludable.
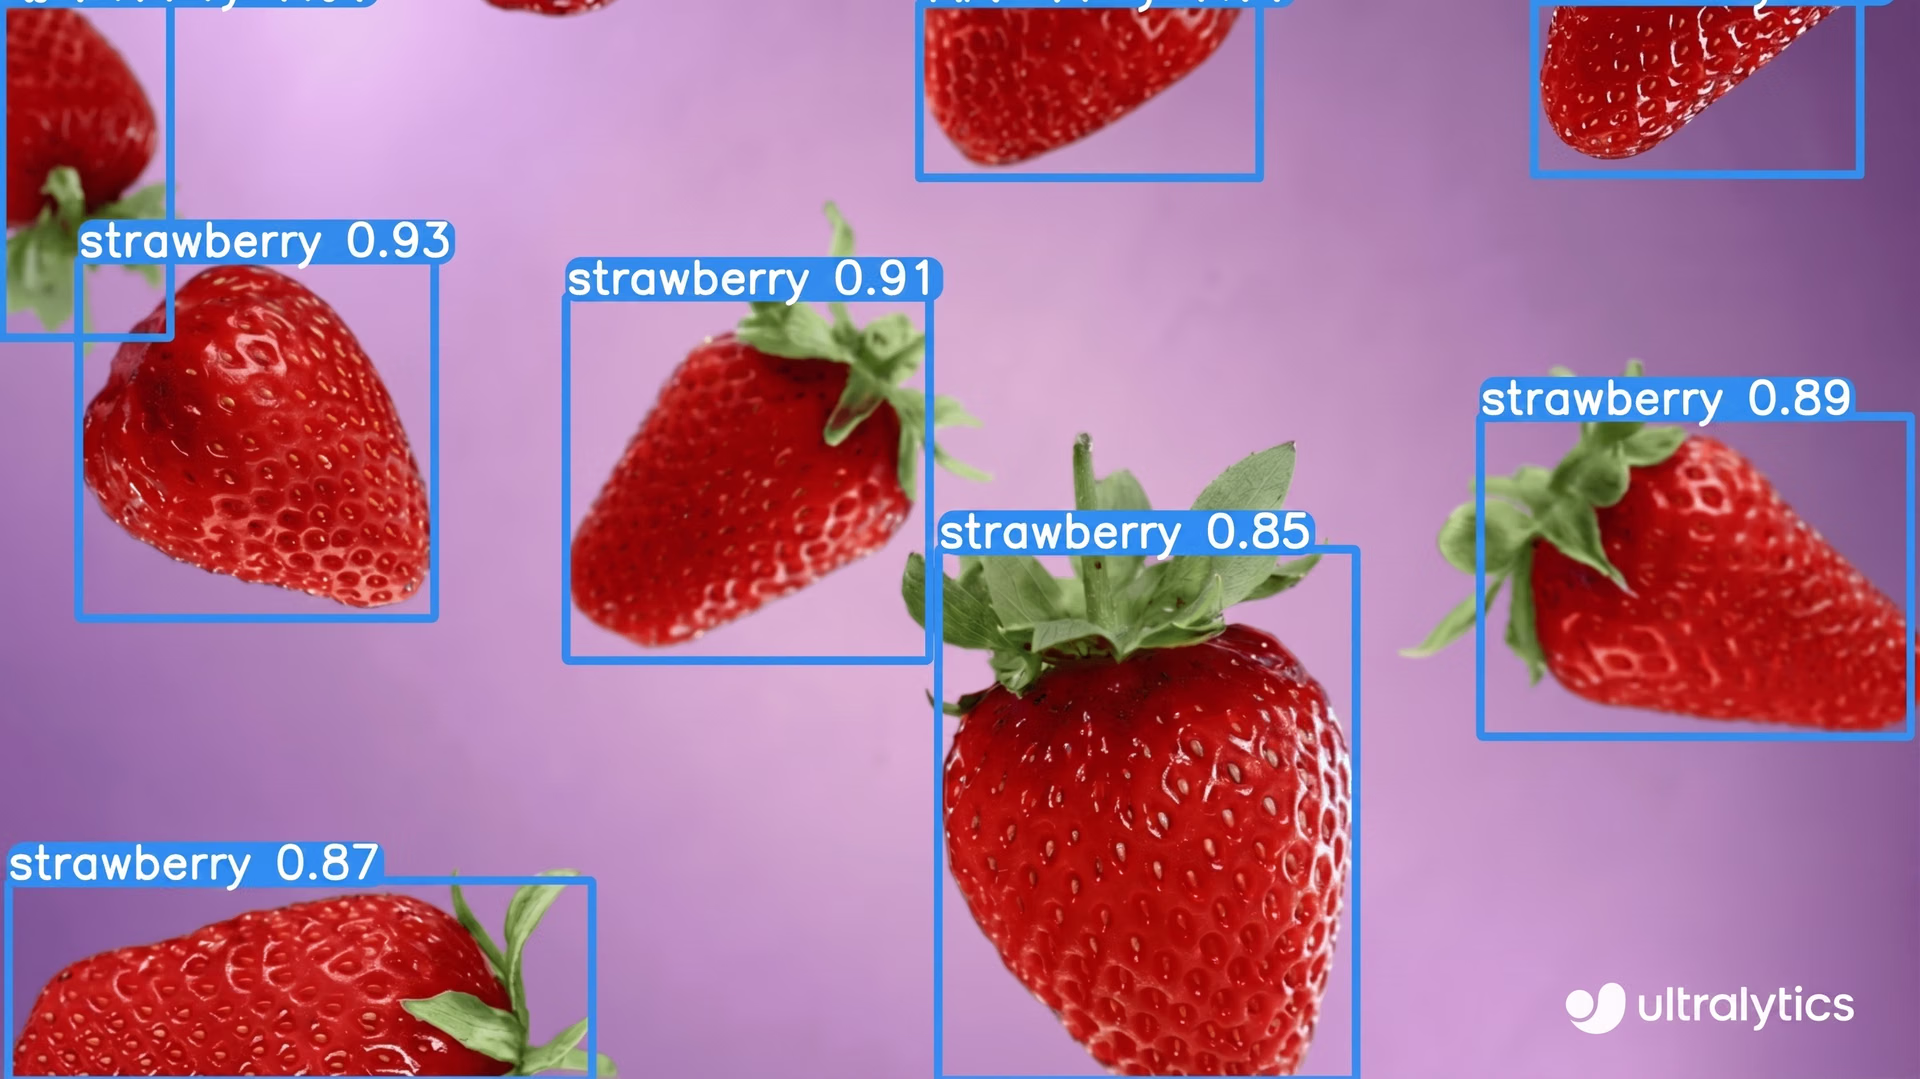
Fig. 4. Ultralytics YOLO11 puede ayudarte a detectar alimentos como las fresas.
Mejor control de calidad#
El control de calidad es fundamental en cualquier instalación de procesamiento de alimentos, y la visión artificial puede desempeñar un papel crucial para mantener los estándares de calidad y cumplir la normativa. Estos sistemas ofrecen mayor precisión y eficiencia que los métodos de inspección convencionales.
Las soluciones de visión artificial pueden inspeccionar los productos alimentarios de forma rápida y precisa para comprobar diversos parámetros de calidad y seguridad mediante algoritmos avanzados de procesamiento de imágenes y aprendizaje automático. Esto incluye detectar contaminación, comprobar si hay defectos en el envasado y garantizar que las etiquetas cumplan los estándares exigidos.
Las capacidades de seguimiento de objetos de YOLO11 van un paso más allá y permiten leer etiquetas en tiempo real mientras los productos avanzan por las líneas de producción. A medida que cada artículo pasa por el campo de visión de la cámara, YOLO11 puede seguirlo y recortar su etiqueta. A continuación, la etiqueta recortada se puede leer mediante el reconocimiento óptico de caracteres (OCR). Este proceso garantiza que cada producto esté correctamente etiquetado sin interrumpir el flujo de producción. El seguimiento en tiempo real y el OCR permiten mantener la precisión del etiquetado y garantizar el cumplimiento de la normativa, incluso en entornos de ritmo acelerado.
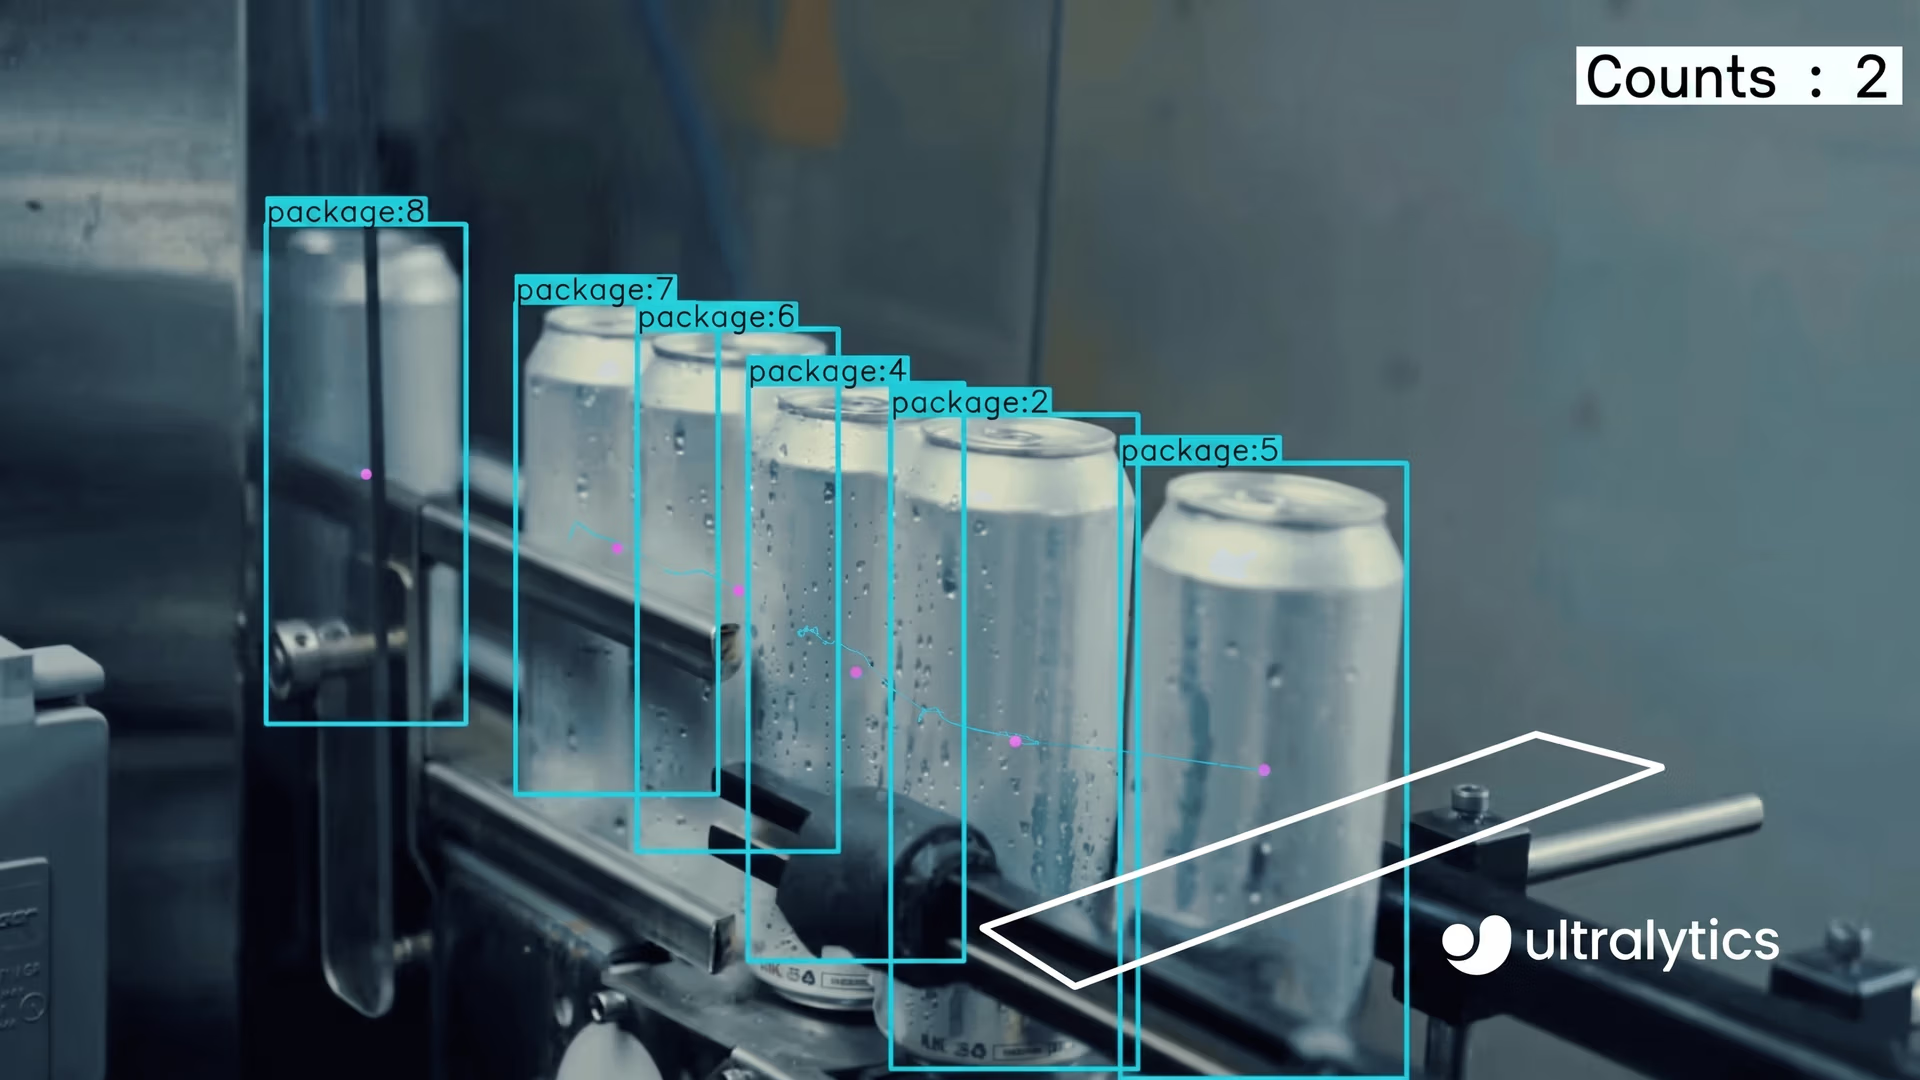
Fig. 5. Uso de YOLO11 para seguir y contar latas de bebidas.
Ventajas e inconvenientes del uso de la IA en la industria alimentaria#
Las soluciones de procesamiento de alimentos basadas en IA visual ofrecen numerosas ventajas, como la automatización de tareas y un mayor control de calidad. Estas son otras ventajas que conviene tener en cuenta:
-
Predicción de la vida útil: Los sistemas de IA visual pueden evaluar indicadores visuales como la textura, el contenido de humedad y los signos de exposición a temperaturas para predecir la vida útil de los alimentos. Al ofrecer análisis en tiempo real, estos sistemas ayudan a optimizar la gestión del inventario, reducir el desperdicio y garantizar que los productos se mantengan dentro del periodo de consumo seguro.
-
Aumento de la producción: Los robots con IA visual pueden automatizar las tareas de producción y procesamiento, aumentar la eficiencia y reducir los costes de mano de obra. Gracias a su capacidad para inspeccionar y manipular productos visualmente, estos robots pueden realizar tareas repetitivas más rápido, con mayor precisión y de forma más uniforme que las personas.
-
Mayor uniformidad de los productos: La visión artificial puede reforzar la uniformidad de la calidad de los productos al supervisar en tiempo real el tamaño, la forma y el aspecto, reducir las variaciones entre lotes y garantizar que los productos cumplan las especificaciones deseadas.
Sin embargo, pese a las ventajas cada vez mayores y a la adopción de la IA en la industria alimentaria, aún hay algunas limitaciones que debes tener en cuenta:
-
Limitaciones ambientales: Los sistemas de visión artificial suelen necesitar un entorno estable y controlado (buena iluminación, temperatura, etc.) para funcionar correctamente. Debido a las distintas condiciones ambientales (zonas de almacenamiento, congeladores, áreas de cocción, etc.), puede resultar difícil instalar estos sistemas en las instalaciones de procesamiento de alimentos.
-
Mantenimiento del sistema: La calibración periódica, las actualizaciones de software y el mantenimiento del hardware son esenciales para conservar la precisión y el rendimiento. Sin un mantenimiento adecuado, los sistemas de IA pueden fallar y provocar retrasos en la producción o problemas de calidad.
-
Falsos positivos y negativos: En ocasiones, los sistemas de IA pueden identificar incorrectamente los contaminantes y provocar desperdicios innecesarios o riesgos para la seguridad que pasan inadvertidos. Estos errores suelen requerir supervisión manual, lo que reduce la eficiencia general de la automatización.
El futuro de la IA en el procesamiento de alimentos#
La IA está allanando el camino hacia una nutrición personalizada. Mediante algoritmos avanzados y análisis de datos, la IA puede crear planes nutricionales personalizados en función de la genética, el estilo de vida y los indicadores de salud de cada persona. Las personas pueden llevar un seguimiento más eficaz de su dieta y elegir alimentos más saludables.
Por ejemplo, se están utilizando herramientas basadas en IA para ayudar a las personas a controlar la diabetes tipo 2. Estas herramientas ofrecen orientación nutricional personalizada que puede mejorar los resultados de salud. Las investigaciones han demostrado que la IA incluso puede ayudar a lograr la remisión de la diabetes tipo 2.
Las tecnologías emergentes, como la realidad aumentada (AR) y el Internet de las cosas (IoT), también están teniendo un impacto significativo en la industria alimentaria. La AR se utiliza para formar a los empleados, que pueden interactuar con modelos o simulaciones 3D para aprender sobre seguridad alimentaria, técnicas de procesamiento y funcionamiento de maquinaria. Por su parte, el IoT permite recopilar y supervisar datos en tiempo real, lo que ayuda a las empresas a hacer un seguimiento de todo, desde los niveles de inventario hasta las variaciones de temperatura durante el almacenamiento. Esta integración de la IA, la AR y el IoT ayuda a que la industria alimentaria sea más eficiente y segura, y esté mejor preparada para satisfacer la creciente demanda de los consumidores.
Conclusiones clave#
La IA está mejorando el sector del procesamiento de alimentos al agilizar y hacer más seguros y eficientes diversos flujos de trabajo. Desde comprobar la calidad de los alimentos con cámaras inteligentes hasta ayudar a reducir el desperdicio y personalizar la nutrición, la IA está mejorando la forma de producir y distribuir alimentos.
Aunque hay retos como los costes iniciales y el mantenimiento, las ventajas de una mayor precisión, una producción más rápida y una seguridad mejorada compensan estas preocupaciones. A medida que avance la tecnología, es probable que la IA desempeñe un papel aún más importante en la industria alimentaria y ayude a las empresas a crear alimentos de alta calidad, seguros y sostenibles para todo el mundo.
Para obtener más información, visita nuestro repositorio de GitHub y participa en nuestra comunidad. Descubre aplicaciones de la IA en los coches autónomos o la visión artificial en la agricultura en nuestras páginas de soluciones. 🚀









