Verifica dell'assemblaggio e prevenzione degli errori con la visione artificiale
Scopri come la visione artificiale verifica completezza, correttezza e sequenza dell'assemblaggio: progettazione della postazione di imaging, scelta dell'attività del modello, integrazione PLC e convalida.
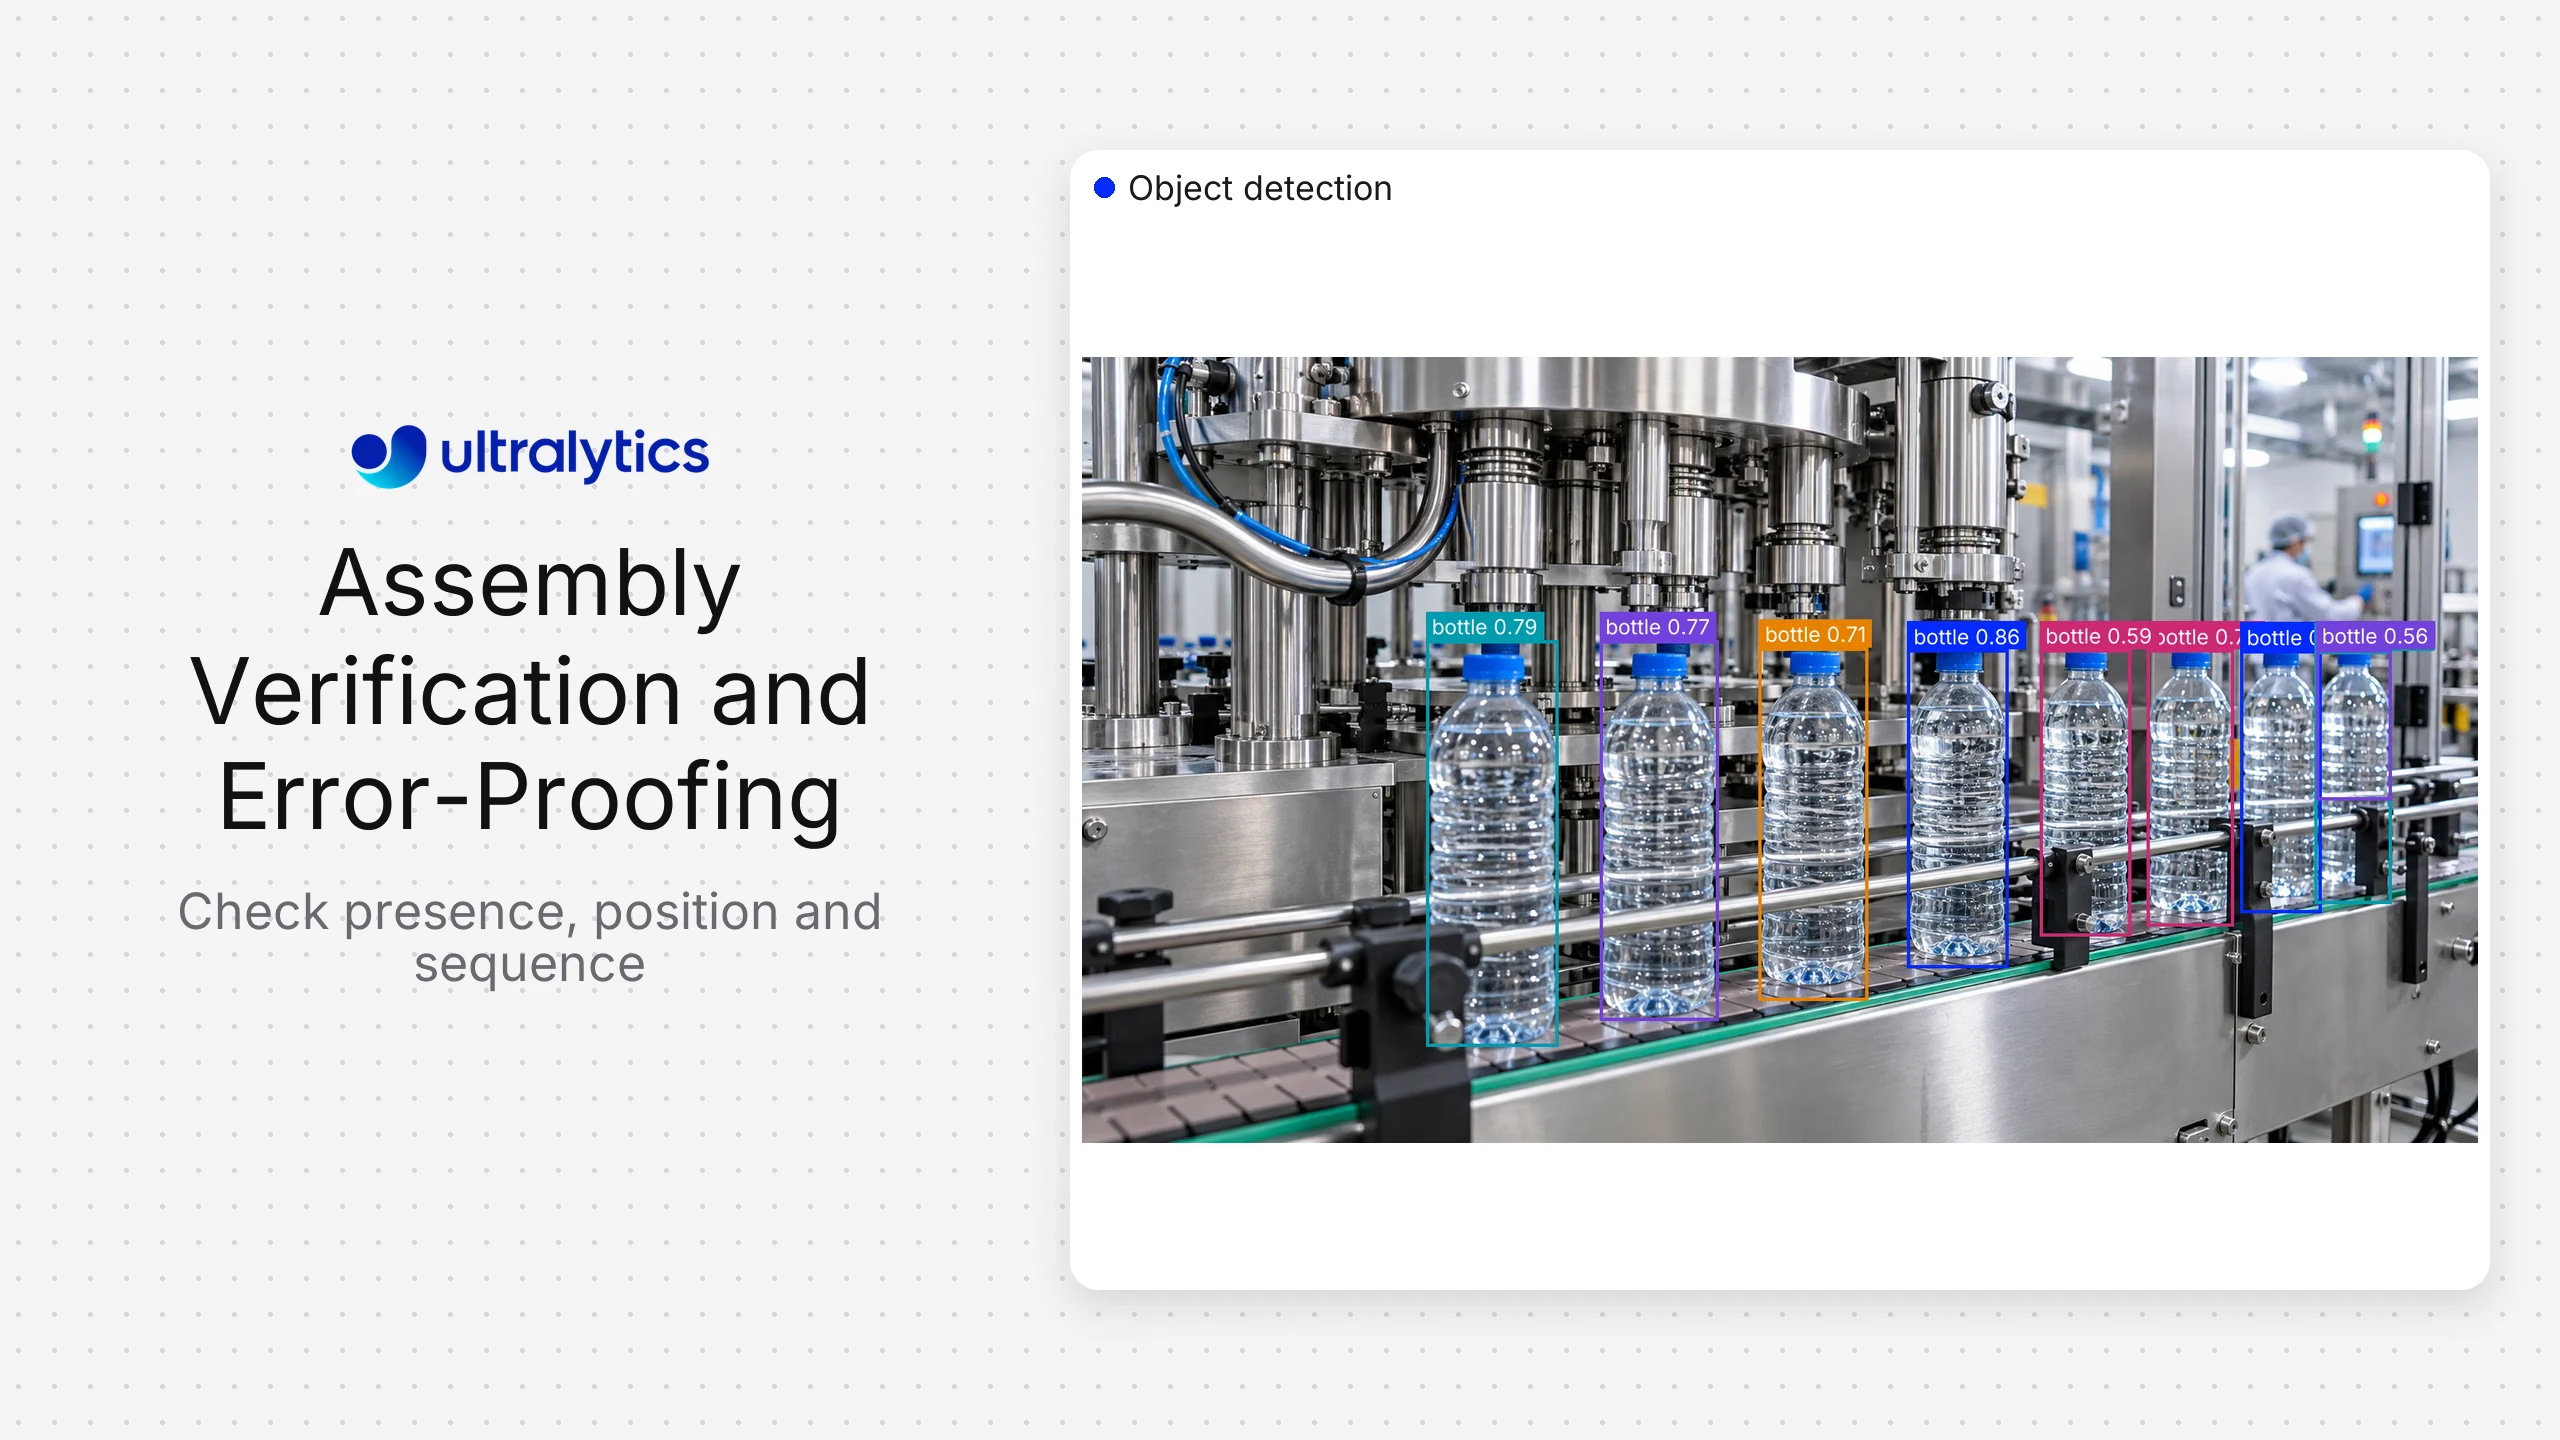
La visione artificiale può prevenire gli errori di assemblaggio verificando che il componente visibile corretto sia presente, posizionato e orientato correttamente e installato nella sequenza prevista prima che il processo prosegua. Il modello fornisce osservazioni visive; una macchina a stati o un'applicazione di produzione applica le regole specifiche del prodotto e comunica all'operatore o al sistema di controllo una decisione di esito positivo, revisione o arresto.
Questo è diverso dal rilevamento generico dei difetti. L'ispezione dei difetti verifica se una superficie o un componente è danneggiato. La verifica dell'assemblaggio controlla se lo stato osservato del prodotto corrisponde alle istruzioni di lavoro o alla distinta di processo.
Cosa può verificare la visione su una linea di assemblaggio#
| Attività di verifica | Domanda visiva | Attività di visione comune | Limite importante |
|---|---|---|---|
| Presenza del componente | Il componente richiesto è visibile? | Rilevamento o classificazione di oggetti | Un'occlusione può nascondere un componente installato |
| Posizione | Il componente si trova all'interno dell'area consentita? | Rilevamento o segmentazione | Potrebbe essere necessario calibrare le coordinate dell'immagine |
| Orientamento | Il componente è rivolto nella direzione corretta? | Keypoint, riquadri orientati o classificazione | I componenti simmetrici richiedono caratteristiche visive distintive |
| Conteggio | È presente la quantità richiesta? | Rilevamento con tracciamento/conteggio | Le sovrapposizioni possono causare conteggi mancati o duplicati |
| Sequenza | Gli stati si sono verificati nell'ordine approvato? | Rilevamento/tracciamento con una macchina a stati | Il modello da solo non codifica la sequenza del processo |
| Presenza dei dispositivi di fissaggio | I dispositivi di fissaggio visibili si trovano nelle posizioni previste? | Rilevamento o segmentazione | La visione non può dimostrare che la coppia di serraggio sia corretta se non è visibile |
| Stato del connettore | Un fermo o un connettore visibile è inserito correttamente? | Rilevamento, segmentazione o classificazione | L'angolazione e la risoluzione della telecamera devono rendere visibile lo stato |
| Corrispondenza dell'etichetta o del codice | L'identificativo visibile corrisponde all'ordine di lavoro? | Rilevamento con logica OCR/codice a barre | L'affidabilità dipende dalla qualità del testo e dall'integrazione |
Inizia separando le evidenze osservabili dai fatti del processo dedotti. Una telecamera può verificare che la testa di un bullone sia presente, ma non che il bullone abbia la coppia di serraggio richiesta. Quando il requisito non è osservabile visivamente, abbina la visione ai dati del controller dell'utensile o dei sensori.
Un'architettura di riferimento#
Un sistema di verifica dell'assemblaggio comprende in genere sei livelli:
- Attivazione: un segnale PLC, un sensore, lo stato di un robot o un'azione dell'operatore identifica il momento della verifica.
- Acquisizione: una o più telecamere acquisiscono un'immagine controllata o una breve sequenza.
- Inferenza: un modello di visione artificiale rileva componenti, aree, keypoint o stati di assemblaggio.
- Logica decisionale: le regole del prodotto confrontano le osservazioni con la variante e la fase del processo previste.
- Azione: il sistema mostra indicazioni, richiede una revisione, registra un esito positivo o impedisce di proseguire tramite un percorso di controllo approvato.
- Tracciabilità: l'applicazione registra l'ordine di lavoro, la versione del modello e delle regole, il risultato e le evidenze consentite dalla policy di conservazione.
Mantieni separati l'inferenza e la logica decisionale. Lo stesso modello può riconoscere un componente in diversi prodotti, mentre le regole specificano quali componenti sono richiesti per un determinato ordine di lavoro.
Scegli l'attività di visione più adatta#
Usa la classificazione quando l'inquadratura è interamente controllata e l'output consiste in pochi stati, come assemblato, incompleto o orientamento errato. Può essere efficiente, ma offre una localizzazione limitata durante la risoluzione dei problemi.
Usa il rilevamento di oggetti quando l'applicazione deve localizzare e contare diversi componenti visibili. I modelli Ultralytics YOLO possono rilevare più classi di componenti in una sola immagine e restituire le posizioni da usare nelle regole a valle.
Usa la segmentazione delle istanze quando sono importanti i contorni dei componenti, le sovrapposizioni o la copertura. Una maschera può aiutare a verificare che una guarnizione, un'area adesiva o un componente flessibile occupi l'area prevista.
Usa la stima della posa o i riquadri di delimitazione orientati quando i keypoint o la rotazione forniscono il segnale importante. Verifica che la rappresentazione scelta sia stabile per la geometria e il punto di vista specifici.
Usa il tracciamento quando contano la sequenza o la continuità. Un tracker può associare le osservazioni tra fotogrammi, mentre una macchina a stati determina se le fasi approvate si sono verificate nell'ordine previsto.
Progetta la stazione di acquisizione delle immagini prima dell'addestramento#
La qualità del modello non può compensare le evidenze che la telecamera non acquisisce. Per ogni controllo, documenta il più piccolo dettaglio da risolvere, il movimento consentito del componente, il tempo di ciclo, la distanza di lavoro, le variazioni di profondità, i riflessi, le occlusioni e le vibrazioni.
Quando possibile, controlla l'illuminazione. La luce diffusa può ridurre i riflessi sulle superfici lucide; la retroilluminazione può rendere più chiari i contorni e gli spazi; l'illuminazione stroboscopica può ridurre la sfocatura dovuta al movimento. La soluzione appropriata dipende dal materiale e dalla geometria: esegui quindi le prove con componenti reali e in condizioni di contaminazione.
Usa più viste quando una sola telecamera non può osservare tutte le caratteristiche richieste. Non aggiungere telecamere automaticamente: ogni vista aumenta il lavoro di calibrazione, sincronizzazione, calcolo, manutenzione e gestione dei dati. Ogni telecamera dovrebbe colmare una lacuna documentata nelle evidenze.
Blocca o monitora le impostazioni della telecamera dopo la convalida. Una modifica di messa a fuoco, esposizione, ritaglio o supporto può invalidare la distribuzione dei dati anche se l'endpoint continua a funzionare correttamente.
Crea il dataset di assemblaggio#
Acquisisci dati per tutte le varianti di prodotto, le stazioni, i turni, gli sfondi, le condizioni degli utensili e le normali interazioni degli operatori pertinenti. Includi sia gli stati difficili ma validi sia gli errori. Se tutte le immagini "corrette" provengono da un giorno e tutte quelle "errate" da un altro, il modello potrebbe imparare le differenze di illuminazione o di attrezzatura invece dello stato dell'assemblaggio.
Definisci regole di annotazione per componenti parzialmente visibili, stati ambigui, riflessi, componenti duplicati e lavorazioni in corso. Suddividi i dati di convalida per lotto di produzione, periodo, stazione o sito, anziché distribuire casualmente fotogrammi video quasi identici.
Ultralytics Platform supporta l'organizzazione dei dataset, l'annotazione, l'addestramento dei modelli e la gestione dei modelli in un flusso di lavoro integrato. La guida alla raccolta e all'annotazione dei dati può aiutare i team a formalizzare le decisioni relative all'acquisizione e all'etichettatura.
Aggiungi la logica di processo e le integrazioni#
L'applicazione ha bisogno della configurazione di assemblaggio prevista per l'unità corrente. Recuperala da una fonte approvata, come l'ordine di lavoro, la ricetta o il sistema di produzione, quindi associarla a regole visive versionate.
Una regola potrebbe richiedere:
- Un alloggiamento all'interno di un'area dell'attrezzatura.
- Due clip nelle posizioni approvate.
- Un keypoint del connettore entro la tolleranza rispetto al punto di riferimento.
- Lo stato A prima dello stato B, senza stati intermedi non approvati.
- Una revisione umana quando un'osservazione richiesta è al di sotto della soglia decisionale.
Usa un contratto di evento stabile tra visione e sistemi di controllo. Includi risultato, motivazione, timestamp, stazione, versione del modello, versione delle regole e osservazioni pertinenti. Evita di inviare direttamente l'output grezzo del modello a logiche critiche per la sicurezza o al controllo del movimento senza un livello applicativo convalidato e le adeguate misure di protezione.
L'esperienza dell'operatore fa parte della precisione#
Una spia rossa o verde raramente fornisce informazioni sufficienti. Quando un'unità non supera il controllo, mostra quale requisito non è stato soddisfatto e dove ci si aspettava di trovare il componente pertinente. Predisponi un percorso controllato per ripetere l'acquisizione o richiedere una revisione, così che riflessi, mani o occlusioni temporanee non causino rilavorazioni inutili.
Raccogli le correzioni degli operatori come feedback strutturato. Distingui un errore del modello da un errore delle regole, da un'associazione errata all'ordine di lavoro, da un problema della telecamera o da un problema effettivo di assemblaggio. Questa classificazione indica al team cosa correggere.
Convalida l'intera stazione#
Misura i risultati per requisito di assemblaggio e variante di prodotto. Tra le metriche operative utili figurano gli errori di assemblaggio non rilevati, gli arresti ingiustificati, la percentuale di revisioni, l'impatto sui tempi di ciclo, i controlli non disponibili e il ripristino corretto dopo un'interruzione della telecamera o della rete.
Metti alla prova la stazione con:
- Varianti approvate e non approvate.
- Assemblaggi parziali e fasi fuori sequenza.
- Occlusioni causate da mani e utensili.
- Variazioni dell'illuminazione, componenti riflettenti, sfocatura e contaminazione.
- Spostamenti della telecamera e variazioni della messa a fuoco.
- Componenti duplicati, mancanti, ruotati o fuori posizione.
- Trigger persi, duplicati e risultati in ritardo.
Prima del rilascio, esegui il modello attuale e quello candidato su un set di regressione fisso. Quando il livello di rischio lo giustifica, esegui la nuova logica decisionale in modalità shadow, senza che controlli il processo, finché i risultati non sono stati esaminati.
Ultralytics per la verifica dell'assemblaggio#
La visione artificiale nella produzione può usare rilevamento, segmentazione, stima della posa e tracciamento per rappresentare gli stati di assemblaggio visibili. Ultralytics Platform integra annotazione, addestramento e distribuzione, mentre i modelli Ultralytics YOLO esportati possono essere eseguiti in architetture cloud, on-premises o edge scelte per la stazione.
Chef Robotics offre un esempio concreto di Ultralytics YOLO al servizio di un assemblaggio alimentare preciso. La lezione applicabile ad altri contesti non è che tutte le linee di assemblaggio presentino lo stesso problema di acquisizione delle immagini, ma che un modello di percezione addestrato possa diventare un componente di un flusso di lavoro robotico o produttivo più ampio.
Cosa non fornisce Ultralytics. Questo è un livello di percezione, non una stazione di ispezione. Telecamera, obiettivo, illuminazione, involucro, trigger, computer edge, collegamento al PLC, HMI per l'operatore e convalida della stazione restano a carico tuo o del tuo integratore e costituiscono la parte più consistente del lavoro. Se uno stabilimento desidera una stazione chiavi in mano supportata da un tecnico sul campo, la scelta più solida è un fornitore affermato di sistemi di visione artificiale come Cognex o Keyence: Ultralytics Platform è stata lanciata a marzo 2026, mentre loro vantano decenni di esperienza nelle implementazioni.
Lista di controllo per l'implementazione#
- Definisci ogni controllo come evidenza visibile e azione operativa.
- Registra i requisiti non visivi che richiedono un altro sensore o sistema.
- Convalida telecamera, obiettivo, illuminazione, trigger e montaggio usando componenti reali.
- Gestisci separatamente le regole del prodotto e il modello.
- Testa ogni variante del prodotto e ogni stato di lavorazione.
- Definisci procedure di revisione, nuova scansione, bypass e gestione degli incidenti.
- Monitora la qualità degli input, lo stato del servizio, gli errori del modello esaminati e i risultati in produzione.
- Convalida nuovamente dopo modifiche a telecamere, illuminazione, dispositivi di fissaggio, prodotti o processi.
Domande frequenti
È un sistema visivo a prova di errore che verifica le condizioni osservabili dell'assemblaggio e supporta un'azione prima che un errore prosegua nelle fasi successive. Il risultato della visione viene solitamente combinato con le regole del prodotto e il flusso di lavoro di produzione.
Sì, quando gli stati rilevanti sono visibili nel tempo. Il rilevamento o il tracciamento forniscono osservazioni e una macchina a stati ne confronta l'ordine con il processo approvato. Il sistema deve gestire i fotogrammi mancanti, la ripetizione delle fasi e le osservazioni incerte.
Di solito non basandosi solo sull'aspetto. La visione può verificare la presenza, la posizione o la marcatura visibile degli elementi di fissaggio, mentre la coppia di serraggio dovrebbe essere rilevata da un controller utensile o da un sensore convalidato.
La verifica dell'assemblaggio controlla configurazione, presenza, orientamento e stato del processo. Il rilevamento dei difetti cerca danni o anomalie di qualità. Una stazione può svolgere entrambe le attività, ma dati, logica e criteri di accettazione devono rimanere espliciti.
Dipende dalle evidenze: classificazione per stati controllati dell'intera immagine, rilevamento per presenza e conteggio dei componenti, segmentazione per contorni e sovrapposizioni, posa o riquadri orientati per la geometria e tracciamento per la sequenza. Testa l'attività più semplice che fornisce in modo affidabile le evidenze richieste.









