Verificación de montajes y prevención de errores con visión artificial
Cómo verifica la visión artificial la integridad, corrección y secuencia del montaje: diseño de la estación de captura de imágenes, elección de la tarea del modelo, integración con PLC y validación.
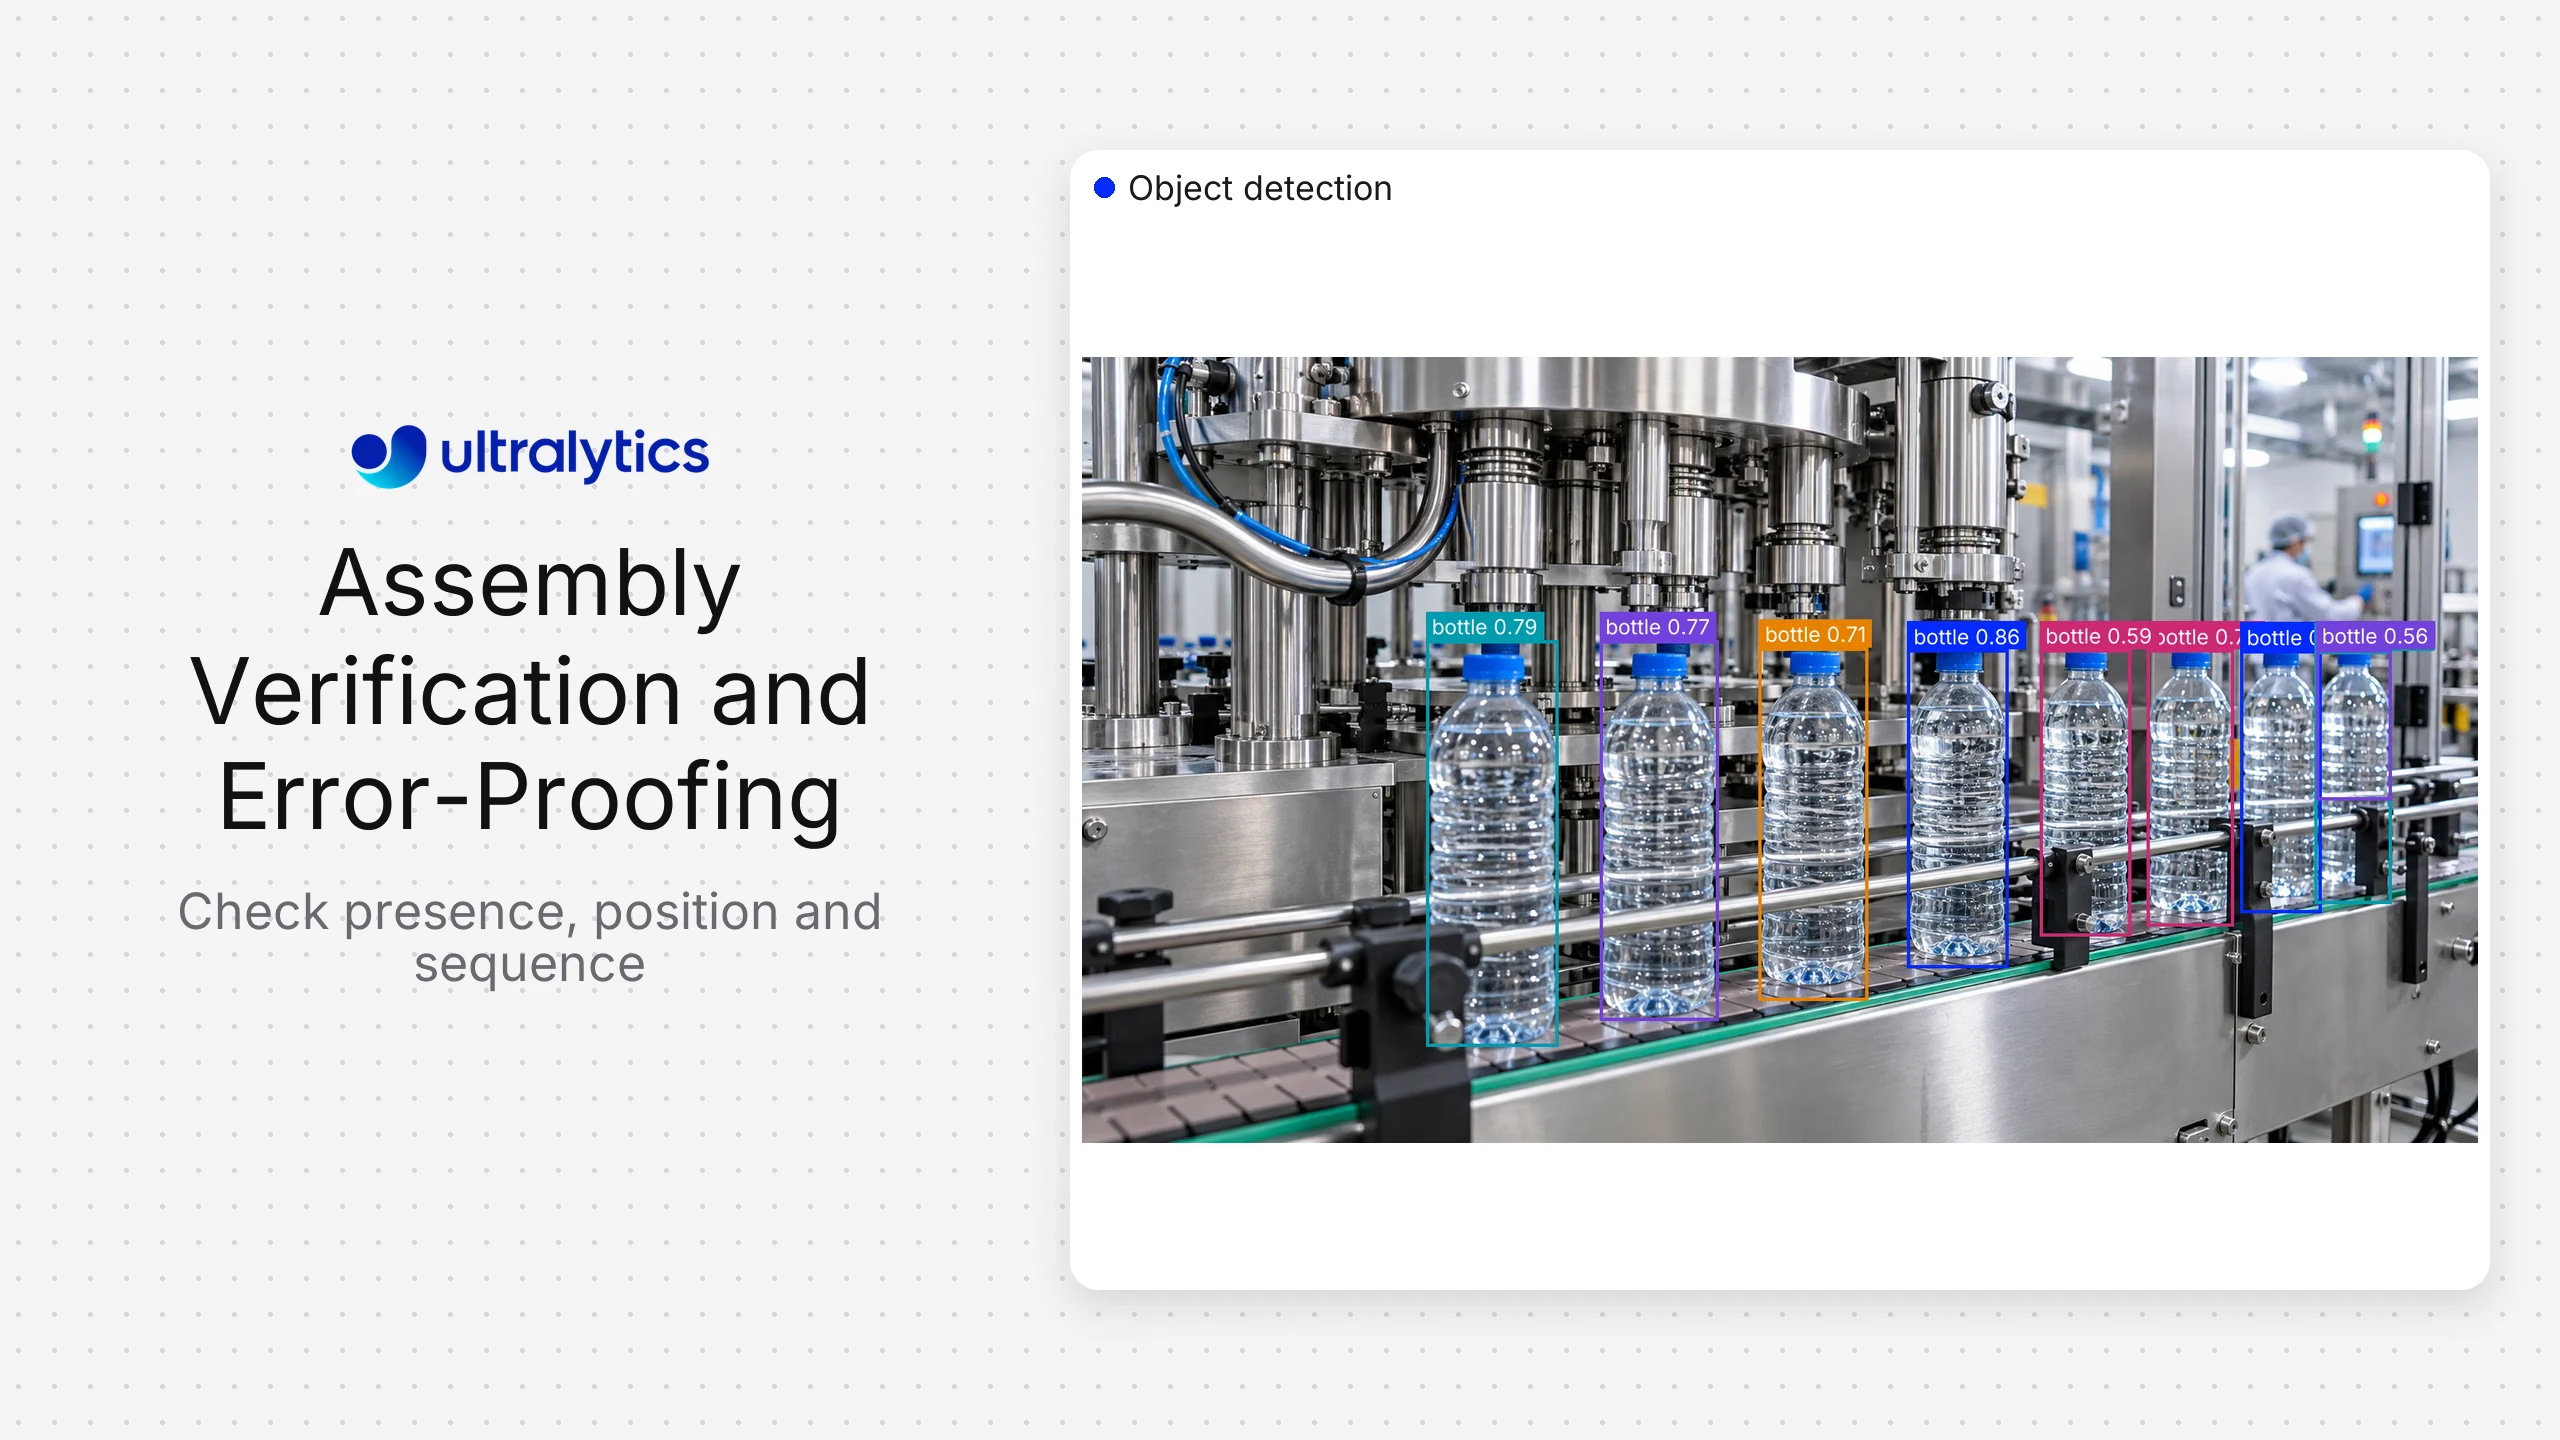
La visión artificial puede evitar errores de montaje comprobando si el componente visible correcto está presente, colocado y orientado correctamente, y se ha instalado en la secuencia prevista antes de que avance el proceso. El modelo proporciona observaciones visuales; una máquina de estados o una aplicación de fabricación aplica las reglas específicas del producto y envía una decisión de aprobado, revisión o parada al operario o al sistema de control.
Esto es distinto de la detección general de defectos. La inspección de defectos pregunta si una superficie o una pieza está dañada. La verificación del montaje pregunta si el estado observado del conjunto coincide con la instrucción de trabajo o la hoja de proceso.
Qué puede verificar la visión en una línea de montaje#
| Tarea de verificación | Pregunta visual | Tarea de visión habitual | Limitación importante |
|---|---|---|---|
| Presencia de piezas | ¿Se ve el componente necesario? | Detección o clasificación de objetos | La oclusión puede ocultar una pieza instalada |
| Posición | ¿Está el componente dentro de la zona permitida? | Detección o segmentación | Puede que haya que calibrar las coordenadas de la imagen |
| Orientación | ¿Está la pieza orientada correctamente? | Puntos clave, cajas orientadas o clasificación | Las piezas simétricas necesitan características visuales distintivas |
| Recuento | ¿Está presente la cantidad necesaria? | Detección más seguimiento/recuento | El solapamiento puede provocar recuentos omitidos o duplicados |
| Secuencia | ¿Se produjeron los estados en el orden aprobado? | Detección/seguimiento más una máquina de estados | El modelo por sí solo no codifica la secuencia del proceso |
| Presencia de elementos de fijación | ¿Están los elementos de fijación visibles en las ubicaciones previstas? | Detección o segmentación | La visión no puede demostrar que el par de apriete oculto sea correcto |
| Estado del conector | ¿Está encajado un cierre o conector visible? | Detección, segmentación o clasificación | El ángulo y la resolución de la cámara deben permitir ver el estado |
| Coincidencia de etiqueta o código | ¿Coincide el identificador visible con la orden de trabajo? | Detección más lógica de OCR/códigos de barras | La calidad del texto y la integración determinan la fiabilidad |
Empieza por separar las pruebas observables de los hechos del proceso inferidos. Una cámara puede verificar que hay una cabeza de perno, pero no que el perno tenga el par de apriete necesario. Combina la visión con los datos del controlador de la herramienta o del sensor cuando el requisito no se pueda observar visualmente.
Una arquitectura de referencia#
Un sistema de verificación del montaje suele constar de seis capas:
- Activación: Una señal de PLC, un sensor, el estado de un robot o una acción del operario identifica el momento de la verificación.
- Captura: Una o varias cámaras adquieren una imagen controlada o una secuencia breve.
- Inferencia: Un modelo de visión artificial detecta piezas, regiones, puntos clave o estados del montaje.
- Lógica de decisión: Las reglas del producto comparan las observaciones con la variante y la etapa del proceso previstas.
- Acción: El sistema muestra indicaciones, solicita una revisión, registra un aprobado o bloquea el avance mediante una vía de control aprobada.
- Trazabilidad: La aplicación registra la orden de trabajo, la versión del modelo y de las reglas, el resultado y las pruebas permitidas por la política de conservación.
Mantén separadas la inferencia y la lógica de decisión. El mismo modelo puede reconocer un componente en distintos productos, mientras que las reglas especifican qué componentes se necesitan para una orden de trabajo concreta.
Elige la tarea de visión adecuada#
Usa la clasificación cuando toda la vista esté estrictamente controlada y el resultado sea uno de pocos estados, como montado, incompleto o con la orientación incorrecta. Puede ser eficiente, pero ofrece una localización limitada para resolver problemas.
Usa la detección de objetos cuando la aplicación necesite localizar y contar varios componentes visibles. Los modelos Ultralytics YOLO pueden detectar varias clases de piezas en una imagen y devolver sus ubicaciones para las reglas posteriores.
Usa la segmentación de instancias cuando importen los límites, el solapamiento o la cobertura de los componentes. Una máscara puede facilitar comprobaciones de que una junta, una zona de adhesivo o un componente flexible ocupa el área prevista.
Usa la estimación de pose o las cajas delimitadoras orientadas cuando los puntos clave o la rotación sean la señal importante. Valida que la representación elegida sea estable para la geometría y el punto de vista exactos.
Usa el seguimiento cuando importen la secuencia o la continuidad. Un rastreador puede asociar observaciones entre fotogramas, mientras que una máquina de estados determina si las etapas aprobadas se han producido en orden.
Diseña la estación de captura de imágenes antes de entrenar#
La calidad del modelo no puede compensar las pruebas que la cámara nunca captura. Para cada comprobación, documenta la característica más pequeña que debe resolverse, el movimiento permitido de la pieza, el tiempo de ciclo, la distancia de trabajo, la variación de profundidad, los reflejos, la oclusión y las vibraciones.
Controla la iluminación siempre que sea práctico. La luz difusa puede reducir los reflejos en superficies reflectantes; la retroiluminación puede hacer más claros los contornos y las holguras; la iluminación estroboscópica puede reducir el desenfoque por movimiento. El diseño adecuado depende del material y de la geometría, así que haz pruebas con piezas reales y en condiciones de contaminación.
Usa varias vistas cuando una sola cámara no pueda observar todas las características necesarias. No añadas cámaras automáticamente: cada vista aumenta el trabajo de calibración, sincronización, computación, mantenimiento y gestión de datos. Cada cámara debe cubrir una carencia de pruebas documentada.
Bloquea o supervisa los ajustes de la cámara tras la validación. Un cambio de enfoque, exposición, recorte o montaje puede invalidar la distribución de los datos aunque el endpoint siga funcionando correctamente.
Crea el conjunto de datos del montaje#
Captura todas las variantes de producto, estaciones, turnos, fondos, estados de las herramientas e interacciones habituales de los operarios que sean pertinentes. Incluye tanto estados difíciles pero válidos como errores. Si todas las imágenes «correctas» son de un día y todas las «incorrectas» de otro, el modelo puede aprender diferencias de iluminación o de utillaje en lugar del estado del montaje.
Redacta reglas de etiquetado para piezas parcialmente visibles, estados ambiguos, reflejos, componentes duplicados y trabajos en curso. Divide los datos de validación por serie de producción, fecha, estación o centro, en lugar de distribuir aleatoriamente fotogramas de vídeo casi idénticos.
Ultralytics Platform permite organizar conjuntos de datos, anotar, entrenar modelos y gestionar modelos en un flujo de trabajo conectado. Su guía de recopilación y anotación de datos puede ayudar a los equipos a formalizar las decisiones de captura y etiquetado.
Añade la lógica del proceso y las integraciones#
La aplicación necesita la configuración de montaje prevista para la unidad actual. Obtenla de una fuente aprobada, como la orden de trabajo, la receta o el sistema de fabricación, y asígnala a reglas visuales versionadas.
Una regla podría exigir:
- Una carcasa dentro de una zona del utillaje.
- Dos clips en ubicaciones aprobadas.
- Un punto clave del conector dentro de la tolerancia respecto a su objetivo.
- El estado A antes del estado B, sin ningún estado intermedio no aprobado.
- Una revisión humana cuando cualquier observación necesaria esté por debajo del umbral de decisión.
Usa un contrato de eventos estable entre la visión y los controles. Incluye el resultado, el motivo, la marca de tiempo, la estación, la versión del modelo, la versión de las reglas y las observaciones pertinentes. Evita enviar directamente la salida sin procesar del modelo a la lógica de seguridad crítica o de control de movimiento sin una capa de aplicación validada y las protecciones adecuadas.
La experiencia del operario forma parte de la precisión#
Una luz roja o verde rara vez proporciona suficiente información. Cuando una unidad no supere la comprobación, indica qué requisito ha fallado y dónde se esperaba encontrar el componente correspondiente. Proporciona una vía controlada para volver a escanear o revisar, de modo que los reflejos, las manos o una oclusión temporal no generen retrabajo innecesario.
Recopila las correcciones de los operarios como comentarios estructurados. Distingue entre un error del modelo, un error de las reglas, una asignación incorrecta de la orden de trabajo, un problema de la cámara o un problema real de montaje. Esa clasificación indica al equipo qué debe corregir.
Valida la estación completa#
Mide los resultados por requisito de montaje y variante de producto. Entre las métricas operativas útiles se incluyen los errores de montaje no detectados, las paradas falsas, la tasa de revisión, el efecto en el tiempo de ciclo, las comprobaciones no disponibles y la recuperación correcta tras una interrupción de la cámara o de la red.
Pon a prueba la estación con:
- Variantes aprobadas y no aprobadas.
- Montajes parciales y etapas fuera de secuencia.
- Oclusiones causadas por manos y herramientas.
- Variaciones de iluminación, piezas reflectantes, desenfoque y contaminación.
- Movimiento de la cámara y cambios de enfoque.
- Componentes duplicados, ausentes, girados o mal colocados.
- Activaciones perdidas, duplicadas y resultados tardíos.
Ejecuta el modelo actual y el candidato con un conjunto fijo de regresión antes del lanzamiento. Cuando el riesgo lo justifique, ejecuta en paralelo la nueva lógica de decisión sin que controle el proceso hasta haber revisado los resultados.
Ultralytics para la verificación del montaje#
La visión artificial en la fabricación puede usar detección, segmentación, estimación de pose y seguimiento para representar estados visibles del montaje. Ultralytics Platform conecta la anotación, el entrenamiento y la implementación, mientras que los modelos Ultralytics YOLO exportados pueden ejecutarse en arquitecturas en la nube, locales o en el edge, según las necesidades de la estación.
Chef Robotics ofrece un ejemplo práctico de Ultralytics YOLO aplicado al montaje preciso de alimentos. La lección aplicable no es que todas las líneas de montaje tengan el mismo problema de captura de imágenes, sino que un modelo de percepción entrenado puede convertirse en un componente de un flujo de trabajo robótico o de producción más amplio.
Lo que Ultralytics no ofrece. Esta es una capa de percepción, no una estación de inspección. La cámara, el objetivo, la iluminación, la carcasa, la activación, el ordenador edge, la conexión al PLC, la HMI del operario y la validación de la estación siguen siendo responsabilidad tuya o de tu integrador, y constituyen la mayor parte del trabajo. Si una planta quiere una estación integral con soporte y un ingeniero de campo asignado, la opción más sensata es un proveedor consolidado de visión artificial, como Cognex o Keyence; Ultralytics Platform se lanzó en marzo de 2026, frente a las décadas de experiencia de despliegue de esas empresas.
Lista de comprobación para el despliegue#
- Define cada comprobación como una prueba visible y una acción operativa.
- Registra los requisitos no visuales que necesiten otro sensor o sistema.
- Valida la cámara, el objetivo, la iluminación, la activación y el montaje con piezas reales.
- Versiona las reglas del producto por separado del modelo.
- Prueba todas las variantes del producto y todos los estados en curso.
- Define procedimientos de revisión, nuevo escaneo, omisión y gestión de incidentes.
- Supervisa la calidad de las entradas, el estado del servicio, los errores del modelo revisados y los resultados en producción.
- Vuelve a validar tras cambios en la cámara, la iluminación, el utillaje, el producto o el proceso.
Preguntas frecuentes
Es una prevención visual de errores que comprueba las condiciones observables del montaje y permite actuar antes de que un error avance a las siguientes fases. El resultado de visión suele combinarse con las reglas del producto y el flujo de trabajo de fabricación.
Sí, cuando los estados pertinentes son visibles a lo largo del tiempo. La detección o el seguimiento proporcionan observaciones, y una máquina de estados compara su orden con el proceso aprobado. El sistema debe gestionar fotogramas perdidos, pasos repetidos y observaciones inciertas.
Por lo general, no solo a partir del aspecto. La visión puede verificar la presencia, la ubicación o las marcas visibles de los elementos de fijación, mientras que el par de apriete debe obtenerse de un controlador de herramienta o sensor validado.
La verificación del montaje comprueba la configuración, la presencia, la orientación y el estado del proceso. La detección de defectos busca daños o anomalías de calidad. Una estación puede realizar ambas tareas, pero los datos, la lógica y los criterios de aceptación deben estar claramente definidos.
Depende de las pruebas necesarias: clasificación para estados controlados de la imagen completa, detección para la presencia y el recuento de piezas, segmentación para límites y solapamientos, pose o cajas orientadas para la geometría, y seguimiento para la secuencia. Prueba la tarea más sencilla que muestre de forma fiable las pruebas necesarias.









