Détection automatisée des défauts en production : comparatif des plateformes
Compare les plateformes de détection automatisée des défauts : Cognex, Instrumental, Keyence, Landing AI, Overview et Ultralytics, et découvre comment choisir la tâche du modèle en fonction du défaut.
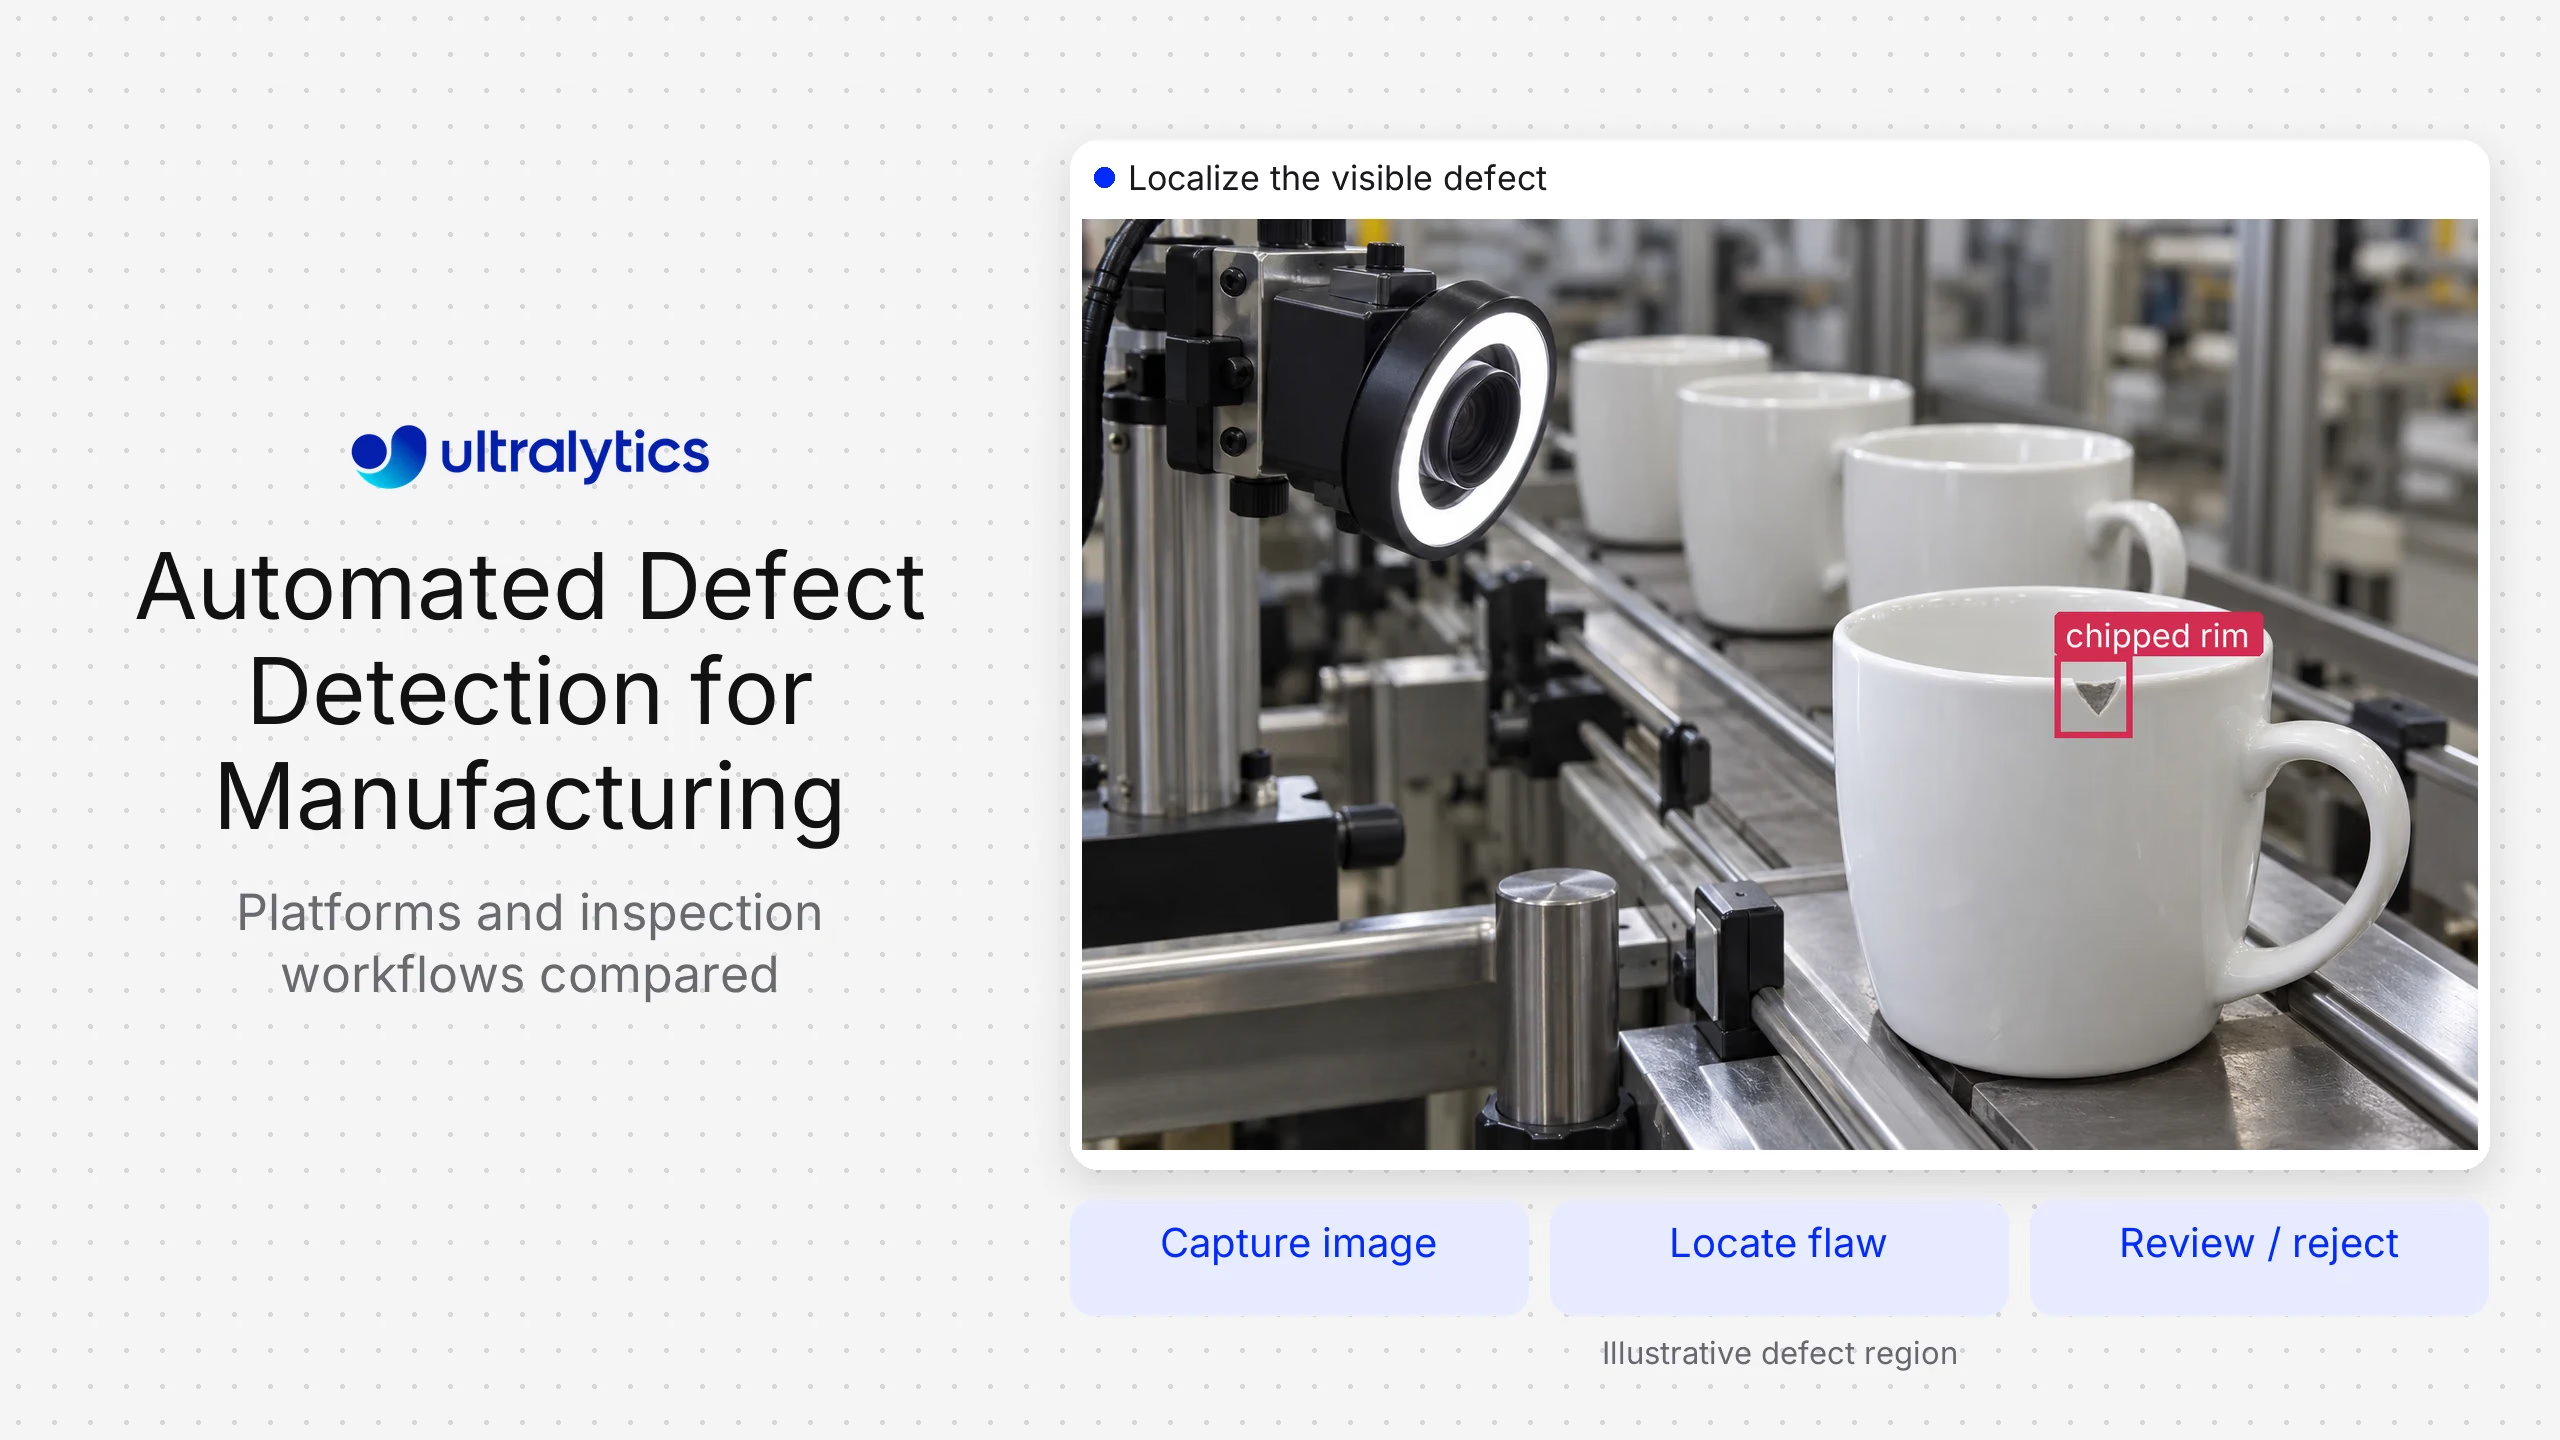
Le meilleur système de détection des défauts est celui qui détecte de manière fiable le défaut requis sur la ligne de production, pas celui qui affiche la plus longue liste de fonctionnalités de modèle. La position de la caméra, l’optique, l’éclairage, la présentation des pièces et le temps de cycle déterminent si le logiciel dispose d’une image exploitable à analyser.
Pour les fabricants disposant d’une équipe d’automatisation expérimentée, les modèles Ultralytics YOLO offrent une approche logicielle flexible pour créer une détection des défauts personnalisée sur les caméras et les systèmes de calcul choisis par le client. Les fournisseurs intégrés tels que Cognex et Keyence sont plus adaptés lorsque l’acheteur souhaite réunir matériel industriel, logiciel et assistance sur le terrain au sein d’un même système. Landing AI, Overview et Instrumental se situent à différentes positions entre ces deux modèles.
Comparaison des plateformes de détection automatisée des défauts#
| Plateforme | Mode de fourniture | Usage recommandé | Atout principal | Principal compromis |
|---|---|---|---|---|
| Cognex | Vision industrielle intégrée | Lignes de production établies nécessitant un système complet fourni par un fournisseur | Écosystème mature de matériel et de logiciels industriels | Moins ouvert qu’une pile logicielle |
| Instrumental | Plateforme de qualité pour l’industrie manufacturière | Analyse de la production électronique et complexe | Relie les preuves visuelles aux enquêtes sur la qualité | Un workflow qualité plus large peut dépasser les besoins d’une simple inspection |
| Keyence | Vision industrielle intégrée | Acheteurs privilégiant une assistance directe pour les applications | Matériel, optique et logiciels vendus ensemble | La personnalisation reste dans l’écosystème du fournisseur |
| Landing AI | Plateforme logicielle de vision | Équipes souhaitant un workflow d’inspection guidé et low-code | Workflow accessible pour créer des modèles personnalisés | Vérifie l’adéquation du déploiement à chaque environnement d’usine |
| Overview | Systèmes d’inspection | Fabricants souhaitant une approche d’inspection clé en main | Centré sur l’inspection de la qualité en production | Vérifie l’adéquation en dehors des workflows de fabrication ciblés |
| Ultralytics Platform + Ultralytics YOLO | Plateforme et modèles axés sur le logiciel | Équipes créant des solutions d’inspection personnalisées sur leur propre matériel | Workflow flexible d’entraînement et de déploiement | L’acheteur est responsable de l’intégration de la caméra et de la ligne |
Les fournisseurs sont classés par ordre alphabétique, et non par rang. Ultralytics publie cette comparaison et y figure ; l’ordre est donc délibérément neutre.
Cette comparaison n’est pas un classement universel. Un système de caméras intégré et une plateforme de modèles correspondent à des achats différents. Détermine quel modèle opérationnel l’usine peut prendre en charge avant de comparer les fonctionnalités.
Système intégré ou plateforme axée sur le logiciel ?#
Un fournisseur intégré de vision industrielle propose une combinaison définie de caméras, d’éclairage, de contrôleurs, de logiciels et d’assistance. Cela réduit les incertitudes liées à l’intégration et donne à l’usine un seul fournisseur à contacter en cas de panne du poste.
Une plateforme axée sur le logiciel donne à l’équipe d’ingénierie davantage de contrôle sur les modèles, les caméras et le système de calcul. Elle peut convenir à des parcs matériels hétérogènes et à des défauts inhabituels, mais l’acheteur devient responsable de la capture d’images, du déploiement, de la surveillance et de la connexion au processus de production.
Choisis la vision intégrée lorsque l’usine privilégie la standardisation, l’assistance du fournisseur et une conception de poste reproductible. Choisis une approche axée sur le logiciel lorsque les défauts nécessitent un apprentissage personnalisé, que le matériel existant doit être réutilisé ou que l’organisation veut contrôler le déploiement sur différents appareils edge.
Cognex#
Idéal pour. Les usines qui souhaitent du matériel et des logiciels de vision industrielle provenant d’un fournisseur établi.
Atouts. Cognex propose un vaste écosystème de vision industrielle couvrant les caméras, les lecteurs et les logiciels d’inspection. C’est un choix naturel à envisager pour les usines qui souhaitent un système pris en charge plutôt que d’assembler des composants autour d’un modèle.
Compromis. L’acheteur évolue dans un écosystème propriétaire. Ce compromis peut être intéressant pour bénéficier d’assistance et de standardisation, mais il laisse à l’équipe ML interne moins de contrôle qu’une pile logicielle ouverte.
Test pour l’acheteur. Demande au fournisseur de démontrer la détection du plus petit défaut requis, avec l’éclairage, la vitesse et les variations de produit réels de l’usine. N’accepte pas une démonstration sur un matériau différent ou un échantillon immobile.
Instrumental#
Idéal pour. Les opérations de fabrication complexes qui veulent relier les preuves visuelles à des enquêtes qualité plus larges.
Atouts. Instrumental est axé sur l’analyse de la qualité en fabrication et permet aux équipes d’enquêter sur les problèmes dans l’ensemble de la production, au lieu de renvoyer uniquement un résultat conforme ou non conforme depuis une caméra.
Compromis. Une usine qui a besoin d’un seul poste d’inspection déterministe n’a peut-être pas besoin d’une plateforme qualité plus vaste. Définis le périmètre du besoin avant de comparer cette solution aux systèmes centrés sur les caméras.
Test pour l’acheteur. Remonte la piste d’un véritable défaut échappé au contrôle dans la plateforme et confirme quelles données ont été nécessaires pour en trouver la cause.
Keyence#
Idéal pour. Les fabricants qui souhaitent un système de vision complet, axé sur les applications, et une assistance directe du fournisseur.
Atouts. Keyence réunit caméras, contrôleurs, optique, éclairage et logiciels dans une offre intégrée. Cela peut accélérer la mise en place d’un poste d’inspection reproductible lorsque l’application correspond au workflow pris en charge par le système.
Compromis. Les choix de matériel et de logiciels sont liés. Les équipes qui souhaitent combiner caméras, accélérateurs et infrastructure d’entraînement personnalisée doivent mettre cette contrainte en balance avec l’avantage de l’assistance.
Test pour l’acheteur. Exige un test de réception sur la ligne réelle et consigne la configuration optique finale. Un même modèle associé à un objectif ou à un éclairage différent ne constitue pas le même système d’inspection.
Landing AI#
Idéal pour. Les équipes de fabrication qui souhaitent créer des modèles d’inspection personnalisés au moyen d’une plateforme guidée, plutôt que de construire elles-mêmes tout le workflow ML.
Remarque avant de l’ajouter à la liste restreinte : Landing AI s’est réorientée vers l’IA documentaire et agentique, et sa gamme d’inspection est maintenue plutôt que mise en avant. ABB Motion Ventures a investi en 2025 pour intégrer son IA visuelle à la robotique ABB ; cette capacité a donc une voie de développement, mais demande directement des précisions sur les engagements liés à la feuille de route pour l’inspection en usine.
Atouts. Landing AI est fortement associée à l’inspection visuelle industrielle et au développement accessible de modèles. Elle peut être utile lorsque les experts des processus doivent participer directement à l’examen des données et des erreurs.
Compromis. Une plateforme guidée ne supprime pas les exigences de déploiement. Confirme la caméra prévue, l’environnement d’exécution edge, le processus de mise à jour et la méthode d’intégration avant de faire ton choix en te fondant uniquement sur la facilité d’utilisation de l’interface.
Test pour l’acheteur. Présente des exemples ambigus aux spécialistes de la production et mesure le temps nécessaire au workflow pour transformer leurs décisions en une révision validée du modèle.
Overview#
Idéal pour. Les fabricants qui recherchent une approche d’inspection clé en main axée sur la qualité de la ligne de production.
Atouts. Overview propose l’inspection sous forme de poste clé en main : caméra, éclairage et logiciels sont fournis ensemble et conçus pour être déployés sur une ligne plutôt que pour développer des modèles. Cette approche plus ciblée réduit l’écart entre un modèle entraîné et les besoins d’un poste de production ; elle convient aux usines qui souhaitent qu’un fournisseur prenne en charge toute la cellule d’inspection.
Vérifie ces précisions dans la documentation d’Overview avant de l’ajouter à ta liste restreinte : les éléments recueillis pour ce fournisseur étaient moins étoffés que pour Cognex ou Keyence. Considère donc la description ci-dessus comme un point de départ, et non comme une spécification.
Compromis. Évalue les systèmes spécialisés en fonction de la gamme de produits, de la zone géographique et des exigences d’assistance de l’usine. Une bonne adéquation pour une famille d’inspection ne prouve pas que la plateforme convient à un éventail plus large de besoins.
Test pour l’acheteur. Demande des résultats sur plusieurs variantes de produits et sur des défauts qui ne faisaient pas partie de la configuration initiale.
Ultralytics Platform et Ultralytics YOLO#
Idéal pour. Les équipes d’ingénierie qui créent des modèles personnalisés de détection des défauts et les déploient sur le matériel de leur choix.
Points forts. Ultralytics Platform relie les workflows d’annotation des jeux de données, d’entraînement des modèles, d’évaluation et de déploiement. Ultralytics YOLO prend en charge la détection d’objets, la classification et la segmentation, ce qui permet à l’équipe de déterminer si un défaut nécessite une étiquette de classe, une localisation ou une région au niveau du pixel. Les modèles peuvent être exportés pour être déployés sur différents environnements d’exécution et matériels cibles.
Compromis. Ultralytics n’est pas une cellule d’inspection clé en main. Le fabricant ou l’intégrateur est responsable de la caméra, de l’objectif, de l’éclairage, du boîtier, du déclencheur, de l’ordinateur de périphérie et de la connexion au système de production. Cognex et Keyence bénéficient de plusieurs décennies de déploiement d’inspection industrielle, de réseaux de support sur le terrain et d’une crédibilité en usine dont ne dispose pas un nouvel acteur axé sur le logiciel ; lorsqu’une usine adopte un fournisseur établi de longue date comme standard, c’est une bonne raison de le choisir.
Test pour l’acheteur. Réalise un pilote avec les échantillons acceptables et défectueux les plus difficiles, puis exécute le modèle sur le matériel de périphérie prévu, à la cadence de la ligne. Consulte la solution Ultralytics pour la fabrication et le cas d’utilisation de détection des défauts comme points de départ, et non comme substituts à un essai sur la ligne.
Adapte la tâche du modèle au défaut#
La classification détermine si l’image entière ou le recadrage est acceptable. Utilise-la lorsque la pièce est présentée de manière cohérente et que le défaut n’a pas besoin d’être localisé.
La détection d’objets identifie et localise un défaut à l’aide d’une boîte englobante. Utilise-la lorsque les opérateurs ou l’automatisation en aval doivent savoir où se trouve le problème.
La segmentation marque la région du défaut au niveau du pixel. Utilise-la pour les rayures irrégulières, les revêtements, la contamination de surface ou les mesures calculées à partir de la surface et de la forme.
La tâche la plus détaillée n’est pas automatiquement la meilleure. L’annotation pour la segmentation demande plus d’efforts que la classification d’images, et une boîte englobante peut suffire pour décider du rejet. Choisis la tâche la plus simple qui permet de prendre la mesure opérationnelle voulue.
La qualité des images prime sur celle du modèle#
Un pilote doit figer la conception de la capture d’images avant que l’équipe ne compare les modèles. Contrôle les éléments suivants :
- la distance et l’angle de la caméra ;
- le champ de vision et la plus petite caractéristique visible ;
- l’objectif et la mise au point ;
- l’exposition et le flou de mouvement ;
- la direction, l’intensité et la couleur de l’éclairage ;
- les reflets et l’arrière-plan ;
- la position et l’orientation de la pièce ; et
- la synchronisation du déclenchement.
Si les pièces acceptables et défectueuses semblent identiques dans l’image capturée, un entraînement supplémentaire ne résoudra pas le problème du système. Modifie la configuration d’imagerie ou la méthode de détection.
Élabore un test d’acceptation en production#
Crée un jeu d’acceptation qui représente la ligne, et non les données utilisées dans la démonstration commerciale. Inclus les éléments suivants :
- chaque variante de produit visée ;
- le plus petit défaut qui doit déclencher une action ;
- les variations esthétiques acceptables ;
- différentes équipes, différents lots et différentes finitions de matériaux ;
- des dispositifs propres et sales ;
- le démarrage, le fonctionnement en régime établi et le fonctionnement à grande vitesse ;
- des exemples connus de reflets et d’ombres difficiles ; et
- des exemples provenant de chaque site prévu.
Mesure les défauts non détectés, les rejets erronés et le temps de décision de bout en bout. Présente chaque mesure séparément. Un seul score de précision peut masquer l’erreur la plus importante.
Exécute le test sur le matériel cible et connecte-le au processus réel de rejet ou de révision. Un modèle qui réussit les tests hors ligne, mais ne suit pas la cadence de la ligne, n’est pas une solution de production.
Prévois les changements après le lancement#
Les systèmes de détection des défauts ont besoin d’une boucle de rétroaction. Enregistre les prédictions incertaines et les erreurs vérifiées, examine-les avec les spécialistes des processus et ajoute les exemples les plus informatifs à un jeu de données versionné.
Avant chaque mise à jour :
- Valide le modèle avec le jeu d’acceptation fixe.
- Compare le nouveau modèle au modèle déployé.
- Teste la latence et l’utilisation des ressources sur le matériel cible.
- Déploie le modèle sur un poste ou une équipe limités.
- Surveille les rejets erronés et les défauts non détectés.
- Garde une possibilité de retour arrière.
Tout changement de l’éclairage, des caméras ou de la géométrie du produit doit déclencher une nouvelle validation, même si le fichier du modèle ne change pas.
Foire aux questions
Cognex, Instrumental, Keyence, Landing AI, Overview et Ultralytics sont des options crédibles qui répondent à des besoins différents. Les fournisseurs de solutions intégrées conviennent aux usines qui souhaitent un système complet avec assistance ; les plateformes axées sur le logiciel conviennent aux équipes qui veulent des modèles personnalisés et une plus grande flexibilité matérielle.
La détection automatisée des défauts est un type d’inspection visuelle. Un système de vision peut aussi vérifier la présence, la position, l’assemblage, les étiquettes, le nombre d’éléments et les dimensions.
Utilise la classification pour déterminer si une image entière est acceptable ou non, la détection d’objets lorsque l’emplacement du défaut est nécessaire et la segmentation lorsque sa région exacte ou sa forme importe.
Oui, si la caméra, l’exposition, le modèle, le matériel de périphérie et l’intégration à la production respectent le temps de cycle requis. Mesure la latence de bout en bout sur la ligne plutôt que de te fier uniquement au temps d’inférence du modèle.
Fournis à chaque fournisseur les mêmes échantillons difficiles, le même matériel cible et les mêmes critères d’acceptation. Compare les défauts non détectés, les rejets erronés, le temps de cycle, la responsabilité de l’intégration, le support et le coût total d’exploitation.
Ultralytics fournit des modèles de vision par ordinateur et des workflows de plateforme, et non une cellule d’inspection propriétaire complète. Le fabricant ou l’intégrateur choisit et connecte la caméra, l’optique, l’éclairage, le matériel de calcul et les systèmes de production.









